+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
A デジタルインチポンドトルクレンチ は、間違ったトルク要件を示しながら、明確で妥当な数値を表示できます。エラーは、番号がユニットとの接続を失ったとき、以前の設定が別のタスクに引き継がれたとき、または変換された値が元の命令として扱われたときに始まります。したがって、予防にはユニット選択ボタン以上のものが必要です。それには、明確なソース要件、正しい設定を測定パフォーマンスから分離する意図的なセットアップチェックと検証が必要です。中心的な質問は、単に「ディスプレイには 60 と表示されていますか?」ということではありません。しかし、「60 はどのユニットのどの操作に使用されますか?」
デジタル表示でも単位誤差が起こる理由
根本的な問題は、数値と量の違いです。トルク要件には数値と単位の両方が含まれます。どちらかを削除すると、命令が不完全になります。これは、基準 (通常は測定単位) を伴う数値としての数量値の計量学の定義に従います。
複数のユニットが混在する作業では、そのつながりが切れる可能性のある方法がいくつかあります。故障したセンサーや判読不能なディスプレイは必要ありません。
数値はコピーされるが、単位はコピーされない
作業指示書には 60 インチ・ポンドが指定されているのに、設定メモには「60」のみが記録されていると想像してください。メモには数字は保存されますが、数字を解釈するために必要な情報は失われます。別の単位を表示しているレンチにその数字を入力しても、失われた意味は復元されません。
この問題は、入力された値がツールの使用可能な設定範囲内に留まっている場合に特に見落とされやすくなります。妥当な設定が必ずしも正しい設定であるとは限りません。ツールが数値を受け入れるという事実ではなく、作業指示によって、操作に何が必要かが決まります。
使い慣れた設定が次のタスクに引き継がれる
切り替え中に別の障害が発生する可能性もあります。ある操作に使用されるプリセットは、その位置がよく知られているため、別の操作でも選択されます。保存された値が前のタスクに対して正しいとしても、それが次のタスクに対して正しいとは限りません。
これは単元の問題であると同時に、タスクの割り当ての問題でもあります。プリセット番号は、保存された選択内容を識別します。その選択が属するジョイント、文書の改訂、またはトルク要件については説明しません。
変換により 2 番目の競合する命令が作成される
変換された値は、そのソースから切り離される可能性があります。たとえば、元の作業指示書が改訂される一方で、別個に維持されている変換メモは変更されないままである場合があります。どちらの文書も完全に見えるかもしれませんが、同じ承認された要件については説明されていません。
手動変換では、どの係数を、どの方向に、どのような丸めで使用するかという算術的な決定も必要になります。最も安全なワークフローは、切り替えのたびにその計算を繰り返さないことです。それは、承認された 1 つの要件を確立し、その制御された表現として代替表示値を維持することです。
これらの例は、特定のレンチに関係する報告されたインシデントではなく、潜在的な障害経路を説明しています。これらは、ユニット制御が単にオペレータの記憶タスクとして扱われるのではなく、作業方法に属する理由を説明しています。
インチポンドとフィートポンド: 誤差は小さな丸めの違いではありません
トルク表記では、インチ ポンドとフィート ポンドは、異なる距離に作用するポンド力を指します。 1 フィート ポンドは 12 インチ ポンドに相当します。 NIST のトルク変換係数は、1 ポンド力インチで約 0.1129848 N・m、1 ポンド力フィートで 1.355818 N・m となります。
要件の例:
60 インチ・ポンド = 5 フィート・ポンド ≈ 6.779 N・m。
対照的に、 60 フィート・ポンド = 720 インチ・ポンド ≈ 81.349 N・m。 in・lb から ft・lb に変更しながら数値を維持すると、意図したトルクの 12 倍を表します。その間違いを逆転すると、12 分の 1 になります。これらは計算されたユニットの関係であり、注目のツールの範囲に関する操作上の推奨事項や主張ではありません。
数値的な違いは、単位誤差が通常の測定誤差と区別されなければならない理由を説明しています。ツールは、選択されたターゲットが操作に対して間違ったままであっても、選択された単位に対して相対的にトルクを正確に示すことができます。測定パフォーマンスが向上しても、誤って入力された要件を修正することはできません。
N・m と in・lb の関係はまた異なります。フィートとインチの 12 対 1 の関係ではありません。変換には、別のペアから借用した記憶されたルールではなく、実際の単位ペアに適切な係数が必要です。
検討中の購入者向け デジタル表示トルクレンチしたがって、ユニットのサポートと使用可能なトルク範囲は別個に考慮する必要があります。インチ・ポンド表示によりトルクの表現が変わります。ツールの物理的な測定範囲は拡張されません。
締め付け前のトルク単位の管理方法
最も直接的な制御は、ソース命令からアクティブなツール設定まで、ターゲットとそのユニットを一緒に保つことです。承認された指示とレンチが同じユニットをサポートしている場合、それを直接使用することで、不必要な手動変換を回避できます。別の表示単位が必要な場合、変換された設定には、各オペレータによる新たな計算ではなく、承認された 1 つのソースが必要です。
ワークステーションでは、実際の操作と実際の設定を比較する必要があります。つまり、目標値と単位を一緒に検討する前に、現在のタスクを特定する必要があります。数字だけ、またはプリセット位置だけをチェックすると、要件の一部がテストされないままになります。
同じ原則が、タスクの変更、ユニットの変更、または再起動後にも当てはまります。つまり、ツールが保持している内容を仮定するのではなく、アクティブな設定を確立します。付属のモデルの説明書は、そのコントロールと設定動作を制御します。すべてのデジタル レンチが保存された値を同じ方法で処理すると仮定せずに、プロセスでこのレビューが必要になる場合があります。
丸めによって目標を再定義してはなりません
変換された値には、選択した機器で許容されるよりも多くの小数点以下の桁が含まれる場合があります。これにより、エンジニアリング要件を変更する許可が作成されるのではなく、設定に関する決定が作成されます。
たとえば、例示的な 60 インチ・ポンドの要件は、約 6.779 N・m に変換されます。設定増分が 0.01 N・m の仮想機器に 6.78 N・m を入力すると、小さな丸め誤差が生じます。プロセス所有者は、その表現が適用可能な許容誤差および測定計画の範囲内で許容されるかどうかを判断する必要があります。これらの増分は一例であり、注目のセットの仕様ではありません。
元の要件を見えるようにしておくことで、決定をレビューしやすくなります。そうしないと、丸められた表示設定が徐々に誰もが見る唯一の値になり、エンジニアリングの指示に戻る明確なルートがなくなる可能性があります。
プリセット、ボタン ロック、アラートで制御できるものとできないもの
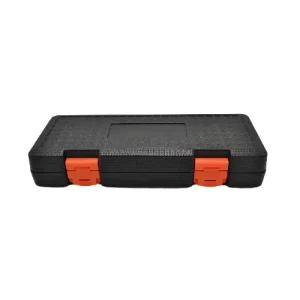
ユバさん 1/4インチ差込角デジタルトルクレンチ26点セット in・lb、ft・lb、N・mなどの選択可能な単位が含まれています。公開されている機能には、トルクのプリセット、ボタン ロック、聴覚および視覚によるターゲット アラートも含まれています。これらの機能は、セットアップとフィードバックを管理するためのツールを提供します。それらの価値は、それらが操作方法にどのように組み込まれるかによって決まります。
プリセットを使用すると、承認されたターゲットの繰り返し入力を減らすことができます。その目的を果たすためには、その割り当てが正しいタスクとユニットに接続されたままである必要があります。接続を確認せずにプリセットをリコールすると、既存の設定ミスを繰り返しやすくなるだけです。
ボタンロックは、ブロックするように設計されており、偶発的な操作から保護するのに役立ちます。起動設定が正しかったかどうかを確認できません。間違った設定をロックすると、エラーは修正されずに保存されます。
同じ区別がアラートにも当てはまります。リストされた信号は、設定されたトルク値に応答します。それは作業指示の独立したレビューではありません。したがって、間違った目標に到達したアラートは、必要なトルクが選択されたことを証明できません。制御は、信号が締め付け中に合図として使用される前に行われる必要があります。
これが、デジタルインチポンドトルクレンチが定義された作業方法に属する理由です。ディスプレイ、プリセット、信号はその方法をサポートしています。これらは、エンジニアリング要件とアクティブな設定の間の接続を置き換えるものではありません。
デジタルインチポンドトルクレンチのユニット制御を確認する方法
検証には、規定された要件に対して観察可能な結果が必要です。レンチが複数のユニットを表示できるというデモンストレーションでは、1 つの質問にのみ答えます。完全なセットアップおよび切り替え方法によって意図したトルクが維持されるかどうかは確立されていません。
有用な評価では、数値要件は正しいか、セットアップ ワークフローは意図した状態を生成するか、機器は必要な測定基準を満たしているかという 3 つの質問を分離します。
数値要件の検証
ツールにすでに記載されている番号ではなく、承認された作業指示から開始します。ソース ターゲットおよびユニットを、意図した表示ターゲットと比較します。変換が必要な場合は、ツール自体の表示とは関係なく、係数、計算、および許容される丸めを確認してください。
これにより、循環論法が防止されます。表示は、その同じ表示に入力された値が正しい指示からのものであるという唯一の証拠にはなりません。参照は、チェックされる設定の外部に存在する必要があります。
切り替え動作を確認する
次に、サンプルに記載されている範囲内の代表的なタスクを使用し、その操作手順に従います。初期セットアップ後、許可されたユニットの変更後、および提案されたワークフローの一部を構成するアクションの再起動またはプリセット選択後、ターゲットとユニットを観察します。
その結果は、単にボタンが機能するというだけではありません。関連する問題は、オペレータが各遷移時に正しいアクティブ設定を特定して確立できるかどうかです。ユニットが変換される、クリアされる、または変更されないままであると仮定するのではなく、ユニットが変更されたときに既存のプリセットに何が起こるかを観察してください。
同じ方法でボタン ロックを評価します。提供された指示に従ってどのアクションが阻止されるかを特定し、その観察された動作に基づいてプロセスを構築します。前後の状態の簡単な記録は、「ユニットの切り替えがチェックされた」という一般的な記述よりも有用な証拠を提供します。
測定性能を別途検証
最後の質問は測定器に関するものです。校正では、関連する不確実性を含む、指定された条件下での基準量値と機器の指示との間の関係が確立されます。これは、メニューに予期した単位が表示されていることを確認することと同じではありません。
物理的なトルクチェックが必要な場合は、適切な校正済みの基準機器と、関連するトルクポイントと方向で承認された方法を使用してください。該当する場合は測定の不確かさを考慮して、結果を定義された合格要件と比較します。正しい算術変換やインターフェイスのデモンストレーションが成功したとしても、その結果は代用されません。
逆も同様に重要です。測定の証拠は、ターゲットが間違っていることを許すものではありません。機器は、間違った動作に設定されているにもかかわらず、測定要件を満たしている可能性があります。数値、機能、および測定のチェックはさまざまな障害経路に対処するため、他のものを代用すべきものはありません。
ユニットエラーが見つかった場合の対処方法
締め付けを開始する前に、設定を修正し、必要な設定の確認を繰り返す必要があります。作業が完了したら、ディスプレイを変更するだけでは、影響を受けるアセンブリが許容できるかどうかは確認されません。
賢明なプロセスは、影響を受ける操作を一時停止し、観察された設定を保存し、最後に検証されたセットアップ以降に完了した作業を特定することです。責任あるエンジニアリング部門または品質部門は、該当する手順に基づいて、必要な検査、再加工、またはその他の処置を決定できます。
修正値で締め直すだけでは万能な解決策ではありません。処置は、ジョイント、以前の操作、および承認された受け入れ方法によって異なります。設定とタスクの履歴を保存するポイントは、レンチが使用されたという一般的な記憶に頼るのではなく、その評価を具体的にすることです。
混合ユニットワークに合わせたトルクレンチセット
産業用トルクツールのメーカーにとって、混合ユニットアプリケーションは、追加の表示オプションを求めるだけではありません。選択したツールとその操作方法では、指示から使用まで意図したトルクを維持する必要があります。
Youba のデジタル トルク レンチおよびトルク レンチ セット製品ラインは、OEM およびバルク供給ビジネスと合わせて、その議論に商業的な背景を提供します。有用な出発点は、代表的なアプリケーションです。つまり、その元のトルク単位、動作範囲、およびオペレータが実際に実行する必要があるタスク移行です。
混合ユニットプロジェクトの場合、 ソース要件と切り替え方法について Youba と話し合う セットを選択する前に。製品構成とともに、予想されるセットアップ動作と測定証拠を定義します。これにより、決定は単にトルクをより多くの単位で表示するだけでなく、適切なトルクの制御と検証に重点が置かれます。
注目の製品
-
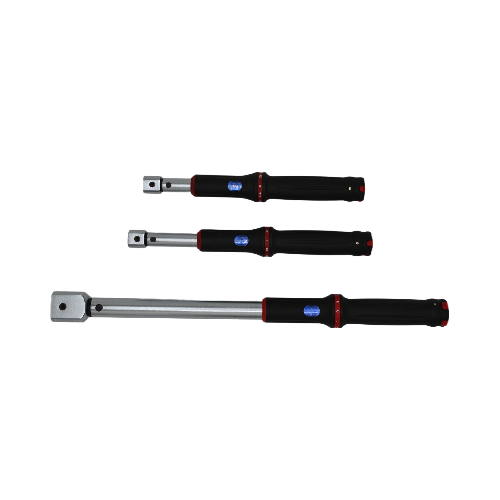 XS シリーズ交換ヘッド ウィンドウ スタイル クリップ...
TENGTUO ELECTRONIC TECHNOLOGY 商品番号...
-
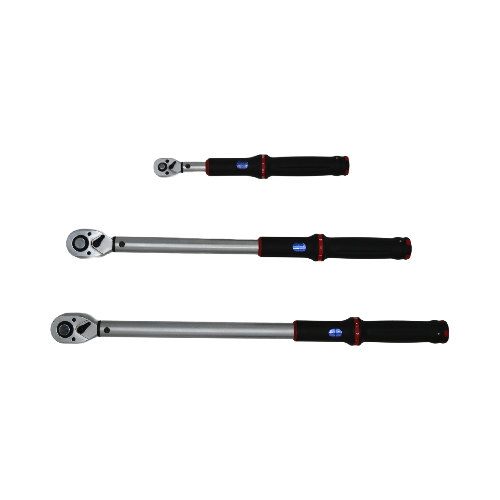 XSシリーズ 窓型クリックトルクレンチ
TENGTUO ELECTRONIC TECHNOLOGY 商品番号...
-
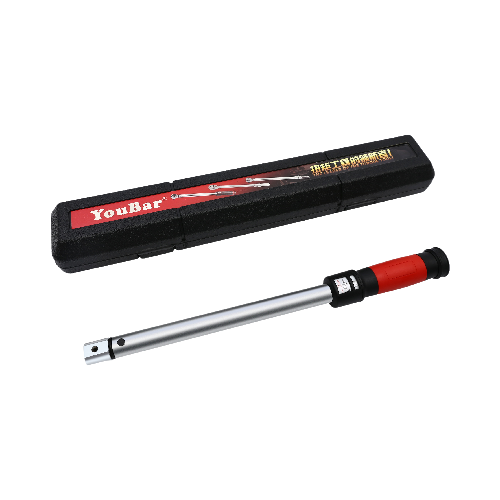 SL シリーズ交換ヘッド ウィンドウ スタイル クリップ...
TENGTUO ELECTRONIC TECHNOLOGY 項目番号...