+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
Mga Error sa Digital Inch-Pound Torque Wrench Unit: Bakit Nangyayari ang mga Ito at Paano Ito Pigilan
A digital inch-pound torque wrench ay maaaring magpakita ng malinaw, makatotohanang numero habang kinakatawan ang maling kinakailangan ng torque. Magsisimula ang error kapag nawalan ng koneksyon ang numero sa unit, kapag ang isang nakaraang setting ay dinala sa ibang gawain, o kapag ang isang na-convert na halaga ay itinuturing bilang orihinal na pagtuturo. Samakatuwid, ang pag-iwas ay nangangailangan ng higit pa sa isang pindutan ng pagpili ng yunit. Nangangailangan ito ng malinaw na kinakailangan sa pinagmulan, isang sinadyang pagsusuri sa pag-setup at pag-verify na naghihiwalay sa mga tamang setting mula sa pagganap ng pagsukat. Ang pangunahing tanong ay hindi lamang "60 ba ang sinasabi ng display?" ngunit "60 sa aling unit, para sa aling operasyon?"
Bakit Nangyayari ang Mga Error sa Unit Kahit Sa Digital Display
Ang pinagbabatayan ng problema ay ang pagkakaiba sa pagitan ng isang numero at isang dami. Ang isang kinakailangan sa torque ay kinabibilangan ng parehong numerical value at isang unit. Ang pag-alis ng alinman ay ginagawang hindi kumpleto ang pagtuturo. Sinusundan nito ang kahulugan ng metrology ng isang halaga ng dami bilang isang numero kasama ng isang sanggunian, karaniwang isang yunit ng pagsukat.
Sa halo-halong-unit na trabaho, may ilang posibleng paraan para masira ang koneksyong iyon. Hindi sila nangangailangan ng may sira na sensor o hindi nababasang display.
Ang Numero ay Kinopya, ngunit ang Unit ay Hindi
Isipin ang isang tagubilin sa trabaho na tumutukoy sa 60 in·lb habang ang isang tala sa pag-setup ay nagtala lamang ng "60." Pinapanatili ng tala ang mga digit ngunit nawawala ang impormasyong kailangan upang bigyang-kahulugan ang mga ito. Ang pagpasok ng numerong iyon sa isang wrench na nagpapakita ng isa pang unit ay hindi nagpapanumbalik ng nawawalang kahulugan.
Ang problema ay lalong madaling makaligtaan kapag ang inilagay na halaga ay nananatili sa loob ng magagamit na hanay ng setting ng tool. Ang isang makatwirang setting ay hindi nangangahulugang ang tamang setting. Ang pagtuturo sa trabaho, sa halip na ang katotohanan na ang tool ay tumatanggap ng isang numero, ay tumutukoy kung ano ang kinakailangan ng operasyon.
Isang Pamilyar na Setting ang Dinadala sa Susunod na Gawain
Ang isa pang posibleng pagkabigo ay nangyayari sa panahon ng pagbabago. Pinipili ang preset na ginamit para sa isang operasyon para sa ibang operasyon dahil pamilyar ang posisyon nito. Kahit na ang nakaimbak na halaga ay tama para sa naunang gawain, hindi ito sumusunod na ito ay tama para sa susunod.
Ito ay isang problema sa pagtatalaga ng gawain tulad ng isang problema sa yunit. Tinutukoy ng isang preset na numero ang isang nakaimbak na seleksyon; hindi nito ipinapaliwanag ang joint, rebisyon ng dokumento o kinakailangan ng metalikang kuwintas kung saan kabilang ang pagpiling iyon.
Ang Conversion ay Lumilikha ng Pangalawa, Nagkukumpitensyang Instruksyon
Ang isang na-convert na halaga ay maaaring mawala sa pinagmulan nito. Halimbawa, ang isang orihinal na tagubilin sa trabaho ay maaaring baguhin habang ang isang hiwalay na pinapanatili na tala ng conversion ay nananatiling hindi nagbabago. Maaaring magmukhang kumpleto ang parehong mga dokumento, ngunit hindi na nila inilalarawan ang parehong naaprubahang kinakailangan.
Ang manu-manong conversion ay nagpapakilala rin ng isang pagpapasya sa aritmetika: kung aling salik ang gagamitin, sa aling direksyon, at kung anong pag-ikot. Ang pinakaligtas na daloy ng trabaho ay hindi ulitin ang pagkalkula na iyon sa bawat pagbabago. Ito ay upang magtatag ng isang inaprubahang kinakailangan at mapanatili ang anumang alternatibong halaga ng pagpapakita bilang isang kontroladong pagpapahayag nito.
Ang mga halimbawang ito ay naglalarawan ng mga potensyal na landas ng pagkabigo, hindi iniulat na mga insidente na kinasasangkutan ng isang partikular na wrench. Ipinapaliwanag nila kung bakit kabilang ang kontrol ng unit sa paraan ng trabaho sa halip na tratuhin lamang bilang gawain sa memorya ng operator.
Inch-Pounds vs Foot-Pounds: Ang Error ay Hindi Maliit na Paikot na Pagkakaiba
Sa torque notation, ang inch-pounds at foot-pounds ay tumutukoy sa pound-force na kumikilos sa iba't ibang distansya. Ang isang paa-pound ay katumbas ng labindalawang pulgadang-pounds. Ang torque conversion factor ng NIST ay nagbibigay ng humigit-kumulang 0.1129848 N·m para sa isang pound-force na pulgada at 1.355818 N·m para sa isang pound-force foot.
Para sa isang mapaglarawang pangangailangan:
60 in·lb = 5 ft·lb ≈ 6.779 N·m.
Sa kabaligtaran, 60 ft·lb = 720 in·lb ≈ 81.349 N·m. Ang pag-iingat ng numero habang binabago ang in·lb sa ft·lb ay kumakatawan sa labindalawang beses ng nilalayon na torque. Ang pagbabalik sa pagkakamaling iyon ay kumakatawan sa ikalabindalawa. Ang mga ito ay kalkuladong mga ugnayan ng unit, hindi mga rekomendasyon sa pagpapatakbo o claim tungkol sa hanay ng itinatampok na tool.
Ang pagkakaiba sa numero ay nagpapaliwanag kung bakit ang isang error sa unit ay dapat na makilala mula sa ordinaryong error sa pagsukat. Maaaring ipahiwatig ng tool ang torque nang tama na nauugnay sa napiling yunit nito habang ang napiling target ay nananatiling mali para sa operasyon. Ang mas mahusay na pagganap ng pagsukat ay hindi maaaring itama ang isang kinakailangan na nailagay nang hindi tama.
Ang relasyon sa pagitan ng N·m at in·lb ay iba na naman; ito ay hindi ang labindalawang-sa-isang relasyon sa pagitan ng mga paa at pulgada. Ang anumang conversion ay nangangailangan ng naaangkop na salik para sa aktwal na pares ng unit, hindi isang naaalalang panuntunang hiniram mula sa ibang pares.
Para sa mga mamimili na nag-explore digital display torque wrenches, unit support at magagamit na hanay ng torque ay samakatuwid ay magkahiwalay na pagsasaalang-alang. Ang pagpapakita ng inch-pounds ay nagbabago sa pagpapahayag ng metalikang kuwintas. Hindi nito pinalawak ang pisikal na saklaw ng pagsukat ng tool.
Paano Kontrolin ang Torque Units Bago Maghigpit
Ang pinakadirektang kontrol ay upang panatilihing magkasama ang target at ang yunit nito mula sa pinagmulang pagtuturo hanggang sa aktibong setting ng tool. Kung saan ang inaprubahang pagtuturo at ang wrench ay sumusuporta sa parehong yunit, ang paggamit nito ay direktang maiiwasan ang hindi kinakailangang manu-manong conversion. Kung saan kinakailangan ang ibang display unit, ang na-convert na setting ay nangangailangan ng isang aprubadong pinagmulan sa halip na isang bagong kalkulasyon ng bawat operator.
Sa workstation, ang paghahambing ay dapat sa pagitan ng aktwal na operasyon at ang aktwal na setting. Nangangahulugan iyon na tukuyin ang kasalukuyang gawain bago suriin ang target na halaga at unit nang magkasama. Ang pagsuri lamang sa mga digit, o sa preset na posisyon lamang, ay nag-iiwan ng bahagi ng kinakailangan na hindi nasusubok.
Ang parehong prinsipyo ay nalalapat pagkatapos ng pagbabago ng gawain, pagbabago ng yunit o pag-restart: itatag ang aktibong setting sa halip na ipagpalagay kung ano ang napanatili ng tool. Ang mga tagubilin ng ibinigay na modelo ay namamahala sa mga kontrol nito at pag-uugali ng setting. Maaaring kailanganin ng isang proseso ang pagsusuring ito nang hindi ipinapalagay na ang bawat digital wrench ay humahawak ng mga nakaimbak na halaga sa parehong paraan.
Ang Pag-round ay Hindi Dapat Muling Tukuyin ang Target
Ang isang na-convert na halaga ay maaaring maglaman ng higit pang mga decimal na lugar kaysa pinapayagan ng napiling instrumento. Lumilikha iyon ng desisyon sa pagtatakda, hindi pahintulot na baguhin ang kinakailangan sa engineering.
Halimbawa, ang naglalarawang 60 in·lb na kinakailangan ay nagko-convert sa humigit-kumulang 6.779 N·m. Ang pagpasok ng 6.78 N·m sa isang hypothetical na instrumento na may 0.01 N·m na pagtaas ng setting ay nagpapakilala ng maliit na pagkakaiba sa pag-ikot. Dapat matukoy ng may-ari ng proseso kung ang representasyong iyon ay katanggap-tanggap sa loob ng naaangkop na pagpapahintulot at plano sa pagsukat. Ang mga increment na iyon ay isang halimbawa, hindi isang detalye ng itinatampok na hanay.
Ang pagpapanatiling nakikita ang orihinal na kinakailangan ay ginagawang masusuri ang desisyon. Kung hindi, ang rounded display setting ay maaaring unti-unting maging ang tanging halaga na makikita ng sinuman, na walang iniiwan na malinaw na ruta pabalik sa engineering instruction.
Anong mga Preset, Button Locks at Alerto ang Puwede—at Hindi—Makokontrol
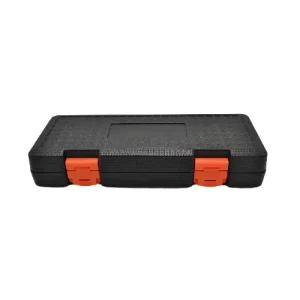
kay Youba 26-piraso 1/4-inch drive digital torque wrench set kasama ang mga mapipiling unit gaya ng in·lb, ft·lb at N·m. Kasama rin sa mga nai-publish na function nito ang mga torque preset, isang button lock at naririnig at visual na mga alerto sa target. Nagbibigay ang mga feature na ito ng mga tool para sa pamamahala ng setup at feedback; ang kanilang halaga ay depende sa kung paano sila isinama sa paraan ng pagpapatakbo.
Maaaring bawasan ng isang preset ang paulit-ulit na pagpasok ng isang naaprubahang target. Upang maihatid ang layuning iyon, ang pagtatalaga nito ay kailangang manatiling konektado sa tamang gawain at yunit. Ang pag-recall ng preset nang hindi sinusuri ang koneksyon na iyon ay ginagawang mas madaling ulitin ang isang umiiral nang pagkakamali sa pag-setup.
Makakatulong ang lock ng button na maprotektahan laban sa mga hindi sinasadyang pagkilos na idinisenyo nitong harangan. Hindi nito matukoy kung tama ang panimulang setting. Ang pag-lock ng maling setting ay nagpapanatili ng error sa halip na itama ito.
Ang parehong pagkakaiba ay nalalapat sa alerto. Ang nakalistang signal ay tumutugon sa itinakdang halaga ng metalikang kuwintas; ito ay hindi isang independiyenteng pagsusuri ng pagtuturo sa trabaho. Ang isang alerto na naabot sa maling target ay hindi maaaring patunayan na ang kinakailangang torque ay napili. Kailangang maganap ang kontrol bago gamitin ang signal bilang cue habang humihigpit.
Ito ang dahilan kung bakit nabibilang ang digital inch-pound torque wrench sa loob ng tinukoy na paraan ng trabaho. Sinusuportahan ng display, mga preset at signal ang pamamaraang iyon. Hindi nila pinapalitan ang koneksyon sa pagitan ng kinakailangan sa engineering at ng aktibong setting.
Paano I-verify ang Unit Control sa isang Digital Inch-Pound Torque Wrench
Ang pag-verify ay nangangailangan ng isang nakikitang resulta laban sa isang nakasaad na kinakailangan. Ang isang pagpapakita na ang isang wrench ay maaaring magpakita ng ilang mga yunit ay sumasagot lamang sa isang tanong. Hindi nito itinatag na ang buong setup at changeover na paraan ay nagpapanatili ng nilalayon na torque.
Ang isang kapaki-pakinabang na pagsusuri ay naghihiwalay sa tatlong tanong: tama ba ang kinakailangan sa numero, ang daloy ng trabaho sa pag-setup ay gumagawa ng nilalayong estado, at natutugunan ba ng instrumento ang kinakailangang pamantayan sa pagsukat?
I-verify ang Numerical na Kinakailangan
Magsimula sa naaprubahang pagtuturo sa trabaho, hindi sa numerong nasa tool na. Ihambing ang pinagmumulan na target at unit sa nilalayon na ipinapakitang target. Kung saan kinakailangan ang conversion, suriin ang salik, kalkulasyon at tinatanggap na pag-ikot nang hiwalay sa sariling display ng tool.
Pinipigilan nito ang pabilog na pangangatwiran. Ang isang display ay hindi maaaring ang tanging patunay na ang halaga na ipinasok sa parehong display ay nagmula sa tamang pagtuturo. Ang reference ay dapat na umiiral sa labas ng setting na sinusuri.
I-verify ang Changeover Behavior
Susunod, gumamit ng isang kinatawan na gawain sa loob ng nakadokumentong hanay ng sample at sundin ang mga tagubilin sa pagpapatakbo nito. Obserbahan ang target at unit pagkatapos ng paunang pag-setup, pagkatapos ng pinahihintulutang pagbabago ng unit at pagkatapos ng pag-restart o preset na pagpili kung saan ang mga pagkilos na iyon ay bahagi ng iminungkahing workflow.
Ang resulta ay hindi lamang na gumagana ang isang pindutan. Ang nauugnay na tanong ay kung matutukoy at maitatag ng operator ang tamang aktibong setting sa bawat paglipat. Obserbahan kung ano ang mangyayari sa isang umiiral nang preset kapag nagbago ang unit sa halip na ipagpalagay na ito ay magko-convert, malilinaw o mananatiling hindi magbabago.
Suriin ang lock ng button sa parehong paraan: tukuyin kung aling mga pagkilos ang pinipigilan nito sa ilalim ng mga ibinigay na tagubilin, pagkatapos ay buuin ang proseso sa paligid ng naobserbahang gawi. Ang isang maikling talaan ng bago-at-pagkatapos na estado ay nagbibigay ng mas kapaki-pakinabang na katibayan kaysa sa isang pangkaraniwang pahayag na "nasuri ang paglipat ng unit."
I-verify ang Pagganap ng Pagsukat nang hiwalay
Ang pangwakas na tanong ay tungkol sa instrumento sa pagsukat. Ang pagkakalibrate ay nagtatatag ng kaugnayan sa pagitan ng mga halaga ng dami ng sanggunian at mga indikasyon ng instrumento sa ilalim ng mga tinukoy na kundisyon, kabilang ang mga nauugnay na kawalan ng katiyakan. Ito ay hindi katulad ng pagkumpirma na ang isang menu ay nagpapakita ng inaasahang yunit.
Kung kinakailangan ang pisikal na torque check, gumamit ng angkop na naka-calibrate na reference na kagamitan at isang naaprubahang paraan sa mga nauugnay na torque point at direksyon. Ihambing ang kinalabasan sa tinukoy na kinakailangan sa pagtanggap, isinasaalang-alang ang kawalan ng katiyakan sa pagsukat kung saan naaangkop. Ang isang tamang conversion ng aritmetika at isang matagumpay na pagpapakita ng interface ay hindi kapalit sa resultang iyon.
Ang kabaligtaran ay pare-parehong mahalaga: ang ebidensiya sa pagsukat ay hindi pinahihintulutan ang isang maling target. Maaaring matugunan ng isang instrumento ang mga kinakailangan sa pagsukat nito habang itinatakda para sa maling operasyon. Ang mga numerical, functional at measurement check ay tumutugon sa iba't ibang mga path ng pagkabigo, kaya naman walang dapat tumayo para sa iba.
Ano ang Gagawin Kapag May Nakitang Unit Error
Bago magsimula ang paghihigpit, ang tugon ay itama ang setting at ulitin ang kinakailangang pagsusuri sa setup. Kapag naisagawa na ang trabaho, ang pagpapalit ng display lamang ay hindi magpapatunay na ang apektadong pagpupulong ay katanggap-tanggap.
Ang isang makatwirang proseso ay upang i-pause ang apektadong operasyon, panatilihin ang naobserbahang setting at tukuyin ang gawaing natapos mula noong huling na-verify na setup. Ang responsableng engineering o kalidad na function ay maaaring matukoy ang kinakailangang inspeksyon, muling paggawa o iba pang disposisyon sa ilalim ng naaangkop na pamamaraan.
Ang simpleng paghihigpit muli sa naitama na halaga ay hindi isang unibersal na lunas. Ang disposisyon ay depende sa joint, ang nakaraang operasyon at ang naaprubahang paraan ng pagtanggap. Ang punto ng pagpapanatili ng setting at kasaysayan ng gawain ay upang gawing partikular ang pagtatasa na iyon, sa halip na umasa sa isang pangkalahatang alaala na ginamit ang wrench.
Itinutugma ang Torque Wrench Set sa Mixed-Unit Work
Para sa isang industrial torque tool manufacturer, ang isang mixed-unit na application ay higit pa sa isang kahilingan para sa mga karagdagang opsyon sa pagpapakita. Ito ay isang kinakailangan para sa napiling tool at ang paraan ng pagpapatakbo nito upang mapanatili ang nilalayon na torque mula sa pagtuturo na gagamitin.
Ang digital torque wrench at torque wrench ng Youba ay nagtatakda ng mga linya ng produkto, kasama ang OEM at bulk-supply na negosyo nito, ang nagbibigay ng komersyal na konteksto para sa talakayang iyon. Ang kapaki-pakinabang na panimulang punto ay isang kinatawan ng aplikasyon: ang orihinal nitong mga yunit ng metalikang kuwintas, hanay ng trabaho at ang mga paglipat ng gawain ng mga operator ay talagang kailangang gawin.
Para sa isang mixed-unit na proyekto, talakayin ang mga kinakailangan sa pinagmulan at paraan ng pagbabago sa Youba bago piliin ang set. Tukuyin ang inaasahang gawi sa pag-setup at ebidensya sa pagsukat kasama ng configuration ng produkto. Pinapanatili nitong nakatutok ang desisyon sa pagkontrol at pag-verify ng tamang torque—hindi lang pagpapakita nito sa mas maraming unit.
Nakaraang Balita
3/8-Inch Digital Torque Wrench Set Repeat Order...Susunod na Balita
Kapag Mahalaga ang Torque + Angle sa 1/2-Inch Wrench ...Tampok na Produkto
-
 XS Series Mapapalitang Head Window Style Cli...
TENGTUO ELECTRONIC TECHNOLOGY Item NO...
-
 XS Series Window Style Click Torque Wrench
TENGTUO ELECTRONIC TECHNOLOGY Item NO...
-
 Serye ng SL na Mapagpapalit na Head Window Style Cli...
TENGTUO ELECTRONIC TECHNOLOGY item NO...