+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
Търсене на a 1 2 ъглов динамометричен ключ обикновено сочи към процедура на затягане, която включва повече от един целеви въртящ момент. При много задания за контролирано закрепване, първата стъпка установява предварително натоварване с въртящ момент, а втората стъпка добавя определено ъглово завъртане. Това променя въпроса за избор на инструмент. Гаечен ключ, който може да приложи необходимия въртящ момент, все още може да бъде неподходящ за целия процес, ако измерването на ъгъл не е налично или се обработва от отделно устройство. Следователно за индустриалните купувачи правилната отправна точка е процедурата за закрепване: необходимият диапазон на въртящ момент, стъпка на ъгъла, задвижване/интерфейс, условия за достъп, метод за проверка и доказателствата, които трябва да придружават инструмента.
Затягането само с въртящ момент и въртящият момент + ъгъл са различни методи за контрол
Затягането само с въртящ момент приключва, когато се достигне необходимият целеви въртящ момент. Затягането с въртящ момент плюс ъгъл добавя друго контролирано движение след началния етап на въртящ момент. Следователно инструментът или процесът трябва да прави разлика между две различни величини: въртящ момент, приложен към закопчалката, и ъглово въртене след достигане на прага на въртящия момент.
Това разграничение има значение, тъй като двата етапа не са взаимозаменяеми. Конвенционален гаечен ключ може да осигури ясно събитие на въртящия момент, но това събитие не измерва автоматично следното ъглово въртене. А 1/2 динамометричен ключ с ъгъл следователно изискването трябва да се преведе в изявление за процеса: какъв въртящ момент се прилага първо, какъв ъгъл следва и как този ъгъл ще бъде измерен.
За екипите за доставки тази дефиниция на процеса предотвратява често срещано несъответствие. Доставчикът може да предложи механично подходящ 1/2-инчов динамометричен ключ, но купувачът може по-късно да открие, че действителната спецификация на сглобяването също изисква отделен ъгломер или интегрирана цифрова ъглова функция.
Защо етапът на ъгъла променя избора на инструмент
След добавяне на ъглова степен, купувачът трябва да реши дали ъгълът ще бъде измерен със същия инструмент или с отделен одобрен метод. Това решение засяга архитектурата на инструмента, работния процес на оператора и плана за проверка.
Интегриран дигитален ъглов динамометричен ключ може да комбинира информация за въртящ момент и ъгъл в една работна последователност, когато продуктът е специално проектиран за тази цел. Конвенционален механичен гаечен ключ, съчетан с външен ъгломер, може да постигне различен работен процес: един инструмент контролира въртящия момент, а друго устройство контролира ъгловото въртене. Нито една от двете подредби не трябва да се приема като универсално по-добра. Изборът зависи от процедурата на сглобяване, оформлението на работната станция, последователността на оператора и изискванията за приемане.
Какво всъщност казва едно 1/2-инчово устройство на купувача?
„1/2-инчовата“ част на a 1/2 инчов цифров динамометричен ключ с ъгъл търсенето обикновено се отнася до интерфейса на устройството или надолу по веригата. Това е важен параметър за съвместимост, но не е пълна спецификация на производителността.
Размерът на задвижването трябва да се вземе предвид заедно с гнездото, закопчалката, целевия въртящ момент и пространството за достъп. Ако се обмисля гаечен ключ със сменяема глава, купувачът трябва също така да потвърди как вложната глава се свързва с крайния интерфейс на гнездото или крепежния елемент. Токът на Youba диапазон на динамометричен ключ включва както механични, така и цифрови продукти, така че решението за интерфейса трябва да се вземе на ниво модел, а не да се приема само от ключовата дума.
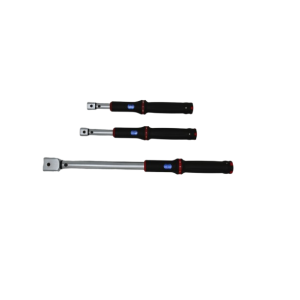
The Стил на прозорец със сменяема глава от серия XS. Динамометричен ключ, например, е документиран като механичен гаечен ключ със сменяема глава. Публикуваната информация дава на купувача справка за инструмента за въртящ момент, но не установява интегрирано измерване на ъгъл. За процес на въртящ момент плюс ъгъл тази граница е важна: серията XS може да се отнася до етапа на въртящ момент, докато методът за контрол на ъгъла трябва да бъде дефиниран отделно.
Съпоставете обхвата на въртящия момент с реалния работен прозорец
Високата максимална стойност на въртящия момент не прави автоматично гаечния ключ по-подходящ. Полезният въпрос е дали нормалните съединения в проекта се намират удобно в предвидения работен диапазон на инструмента.
Преди да изберете a дигитален динамометричен ключ с ъгъл или отделна настройка на въртящ момент и ъгъл, купувачът трябва да събере изискванията за минимален, нормален и максимален въртящ момент в целевите стави. Този общ списък позволява на екипа за снабдяване да прецени дали един гаечен ключ покрива приложението или са необходими няколко диапазона.
Веригата за вземане на решения е проста:
- Изискването за съвместен въртящ момент определя необходимия работен прозорец.
- Работният прозорец определя кой обхват на гаечния ключ е подходящ.
- Обхватът на гаечния ключ влияе върху избора на модел и доказателствата за проверка/калибриране, които трябва да бъдат прегледани.
- Ако ъгловият етап се прилага само за някои съединения, може да не е необходимо работният процес с възможност за ъгли да се използва на всяка станция.
Това е по-полезно от избора само от най-голямото публикувано число на въртящия момент.
Измерването на ъгъл се нуждае от дефинирана последователност на работа
Работа с въртящ момент плюс ъгъл трябва да уточни последователността на оператора, преди инструментът да бъде поръчан. Типичната последователност може да включва поставяне на закопчалката, затягане до предписан въртящ момент, нулиране или влизане в ъглов режим, след което завъртане под определения ъгъл. Точният процес зависи от приложението, но екипът за доставка трябва да знае кои стъпки трябва да поддържа инструментът.
За един електронен динамометричен ключ с ъгъл, купувачът трябва да провери как операторът знае, че началният целеви въртящ момент е достигнат, как започва измерването на ъгъла и как се показва завършването. Визуалната, звуковата или вибрационната обратна връзка може да помогне, но тези функции са ценни само ако пасват на действителната работна станция.
Когато ъгълът се измерва отделно, купувачът трябва да определи как се ориентира габаритът и как операторът избягва загубата на начална позиция. Важното не е дали ъгловият метод е цифров или механичен; това е дали методът може да се изпълнява последователно в рамките на проектната процедура.
Точността на въртящия момент и проверката на ъгъла не са едно и също доказателство
Изпълнението на въртящия момент и измерването на ъгъла не трябва да се третират като една комбинирана претенция. Един инструмент може да има документирано изявление за точност на въртящия момент, без това изявление да доказва изпълнението на ъглова функция. По същия начин, инструмент с възможност за ъгъл се нуждае от доказателство, че ъгловата функция работи според изискванията за предвиденото приложение.
Това има значение при сравнението на доставчици. Купувачът трябва да попита какъв документ подкрепя спецификацията на въртящия момент, за какъв работен диапазон или посока се отнася посочената точност и дали ъгловата функционалност има свой собствен метод за проверка. Спецификацията на проекта може да изисква сертификат за калибриране, протокол за проверка или стъпка за проверка на проба; точното изискване принадлежи към RFQ.
Дигиталните продукти на Youba включват модели с заявена ±2% точност плюс зумер и LED обратна връзка. Тези публикувани характеристики могат да поддържат цифрова оценка с динамометричен ключ, но не трябва да се разширяват в претенция за ъглово представяне, освен ако конкретният запис на продукта не потвърждава измерването на ъгъл.
Кога си струва да се посочи интегрирана функция за цифров ъгъл
Интегрирана цифрова ъглова функция може да бъде полезна, когато един и същ оператор многократно изпълнява последователност от въртящ момент плюс ъгъл и намаляването на смяната на инструменти е ценно. Може също така да опрости работния процес, където операторът се възползва от наличието на информация за въртящ момент и ъгъл на едно устройство.
Това обаче не означава, че всяко 1/2-инчово приложение се нуждае от интегриран инструмент за ъгъл. Ако проектът използва спецификации само за въртящ момент, добавянето на възможност за ъгъл не създава стойност само по себе си. Ако само малък брой фуги изискват контрол на ъгъла, отделен одобрен ъглов метод може да пасне по-добре на процеса.
Следователно спецификацията трябва да започне с метода на затягане, а не със списъка с функции. Това поддържа RFQ фокусиран върху работата, която трябва да бъде извършена.
Изградете RFQ около процедурата за затягане
| Въвеждане на RFQ | Защо има значение |
|---|---|
| Списък на крепежни елементи/фуги | Показва кои съединения изискват само въртящ момент и кои изискват въртящ момент плюс ъгъл. |
| Минимален, нормален и максимален въртящ момент | Определя реалния работен прозорец, вместо да разчита само на обхвата на заглавията. |
| Изискване за ъгъл | Потвърждава дали измерването на ъгли е задължително и кои съединения се нуждаят от него. |
| Интерфейс на устройство и гнездо | Определя съвместимостта със съществуващата система за закрепване. |
| Изискване за глава/достъп | Контролира дали гаечният ключ може физически да достигне до ставата. |
| Метод на обратна връзка | Определя дали визуалните, звуковите или вибрационните сигнали са полезни за оператора. |
| Документ за калибриране/проверка | Изяснява какви доказателства трябва да бъдат доставени с инструмента. |
| Примерен опит | Позволява на купувача да провери пълния работен процес за въртящ момент и ъгъл преди одобрението на партидата. |
За купувачи, оценяващи a 1 2 ъглов динамометричен ключ, най-доброто RFQ не е това с най-дълъг списък с функции. Той е този, който прави процедурата по затягане изрична. След като списъкът на съединенията, прозорецът на въртящия момент, стъпката на ъгъла, задвижването/интерфейсът и изискванията за доказателства са определени, доставчиците могат да отговорят с конфигурация, която може да бъде сравнена на същата техническа основа. Купувачите могат да използват Youba's категория динамометричен ключ с цифров дисплей като един път за откриване на продукт и изпратете подробностите за приложението чрез страница за запитване по проекта за потвърждение на ниво модел.
Предишни новини
Грешки на цифровия динамометричен ключ инч-фунт: W...Следваща новина
Как да сравните професионални 1/2-инчови цифрови с...Характеристика на продукта
-
 XS Series Сменяема глава Прозорец Кли...
TENGTUO ELECTRONIC TECHNOLOGY Артикул №...
-
 Стил на прозореца от серия XS Динамометричен ключ с щракване
TENGTUO ELECTRONIC TECHNOLOGY Артикул №...
-
 Серия SL със сменяема глава за прозорец в стил...
TENGTUO ELECTRONIC TECHNOLOGY артикул №...