+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
a සඳහා සෙවීමක් 1 2 කෝණ ව්යවර්ථ යතුර සාමාන්යයෙන් තනි ව්යවර්ථ ඉලක්කයකට වඩා වැඩි තද කිරීමේ ක්රියා පටිපාටියකට යොමු කරයි. බොහෝ පාලිත ගාංචු වැඩ වලදී, පළමු පියවර ව්යවර්ථ සහිත පූර්ව පැටවීමක් ස්ථාපිත කරන අතර දෙවන පියවර නිශ්චිත කෝණික භ්රමණයක් එක් කරයි. එය මෙවලම් තේරීමේ ප්රශ්නය වෙනස් කරයි. කෝණ මැනීම නොමැති නම් හෝ වෙනම උපාංගයක් මගින් හසුරුවන්නේ නම්, අවශ්ය ව්යවර්ථය යෙදිය හැකි යතුරක් තවමත් සම්පූර්ණ ක්රියාවලිය සඳහා නුසුදුසු විය හැක. කාර්මික ගැනුම්කරුවන් සඳහා, නිවැරදි ආරම්භක ලක්ෂ්යය වනුයේ සවි කිරීමේ ක්රියා පටිපාටියයි: අවශ්ය ව්යවර්ථ පරාසය, කෝණ පියවර, ධාවකය/අතුරු මුහුණත, ප්රවේශ කොන්දේසි, සත්යාපන ක්රමය සහ මෙවලම සමඟ තිබිය යුතු සාක්ෂි.
ව්යවර්ථ-පමණක් තද කිරීම සහ ව්යවර්ථය + කෝණය යනු විවිධ පාලන ක්රම වේ
අවශ්ය ව්යවර්ථ ඉලක්කයට ළඟා වූ විට ව්යවර්ථ-පමණක් තද කිරීම අවසන් වේ. ව්යවර්ථ-ප්ලස්-කෝණ තද කිරීම ආරම්භක ව්යවර්ථ අවධියෙන් පසු තවත් පාලිත චලනයක් එක් කරයි. එබැවින් මෙවලම හෝ ක්රියාවලිය විවිධ ප්රමාණ දෙකක් අතර වෙනස හඳුනාගත යුතුය: ගාංචු සඳහා යොදන ව්යවර්ථය සහ ව්යවර්ථ සීමාවට ළඟා වූ පසු කෝණික භ්රමණය.
අදියර දෙක එකිනෙකට හුවමාරු නොවන නිසා මෙම වෙනස වැදගත් වේ. සාම්ප්රදායික ක්ලික් යතුරක් පැහැදිලි ව්යවර්ථ සිදුවීමක් සැපයිය හැක, නමුත් එම සිදුවීම පහත කෝණික භ්රමණය ස්වයංක්රීයව මනින්නේ නැත. ඒ කෝණයක් සහිත 1/2 ව්යවර්ථ යතුර එබැවින් අවශ්යතාවය ක්රියාවලි ප්රකාශයක් බවට පරිවර්තනය කළ යුතුය: පළමුව යොදන ව්යවර්ථය කුමක්ද, කුමන කෝණය අනුගමනය කරන්නේද සහ එම කෝණය මනිනු ලබන්නේ කෙසේද යන්නයි.
ප්රසම්පාදන කණ්ඩායම් සඳහා, එම ක්රියාවලි නිර්වචනය පොදු නොගැලපීම වළක්වයි. සැපයුම්කරුවෙකුට යාන්ත්රිකව සුදුසු 1/2-අඟල් ව්යවර්ථ යතුරක් පිරිනැමිය හැක, නමුත් සත්ය එකලස් කිරීමේ පිරිවිතරයට වෙනම කෝණ මාපකයක් හෝ ඒකාබද්ධ ඩිජිටල් කෝණ ශ්රිතයක් අවශ්ය බව ගැනුම්කරු පසුව සොයා ගනු ඇත.
කෝණ අදියර මෙවලම් තේරීම වෙනස් කරන්නේ ඇයි?
කෝණ අදියරක් එකතු කළ පසු, එම මෙවලමෙන් කෝණය මනින්නේද නැතහොත් වෙනම අනුමත ක්රමයක් මගින්ද යන්න ගැනුම්කරු තීරණය කළ යුතුය. එම තීරණය මෙවලම් ගෘහ නිර්මාණ ශිල්පයට, ක්රියාකරු කාර්ය ප්රවාහයට සහ සත්යාපන සැලැස්මට බලපායි.
ඒකාබද්ධ එකක් ඩිජිටල් කෝණ ව්යවර්ථ යතුර නිෂ්පාදිතය එම අරමුණ සඳහා විශේෂයෙන් නිර්මාණය කර ඇති විට එක් මෙහෙයුම් අනුක්රමයක ව්යවර්ථ සහ කෝණික තොරතුරු ඒකාබද්ධ කළ හැකිය. බාහිර කෝණ මාපකයක් සමඟ යුගල කරන ලද සාම්ප්රදායික යාන්ත්රික යතුරක් වෙනස් කාර්ය ප්රවාහයක් ලබා ගත හැක: එක් මෙවලමක් ව්යවර්ථය පාලනය කරන අතර තවත් උපාංගයක් කෝණික භ්රමණය පාලනය කරයි. කිසිදු විධිවිධානයක් විශ්වීය වශයෙන් වඩා හොඳ යැයි උපකල්පනය නොකළ යුතුය. තේරීම එකලස් කිරීමේ ක්රියා පටිපාටිය, වැඩපොළ පිරිසැලසුම, ක්රියාකරු අනුපිළිවෙල සහ පිළිගැනීමේ අවශ්යතා මත රඳා පවතී.
1/2-අඟල් ධාවකයක් ඇත්ත වශයෙන්ම ගැනුම්කරුට පවසන්නේ කුමක්ද?
"අඟල් 1/2" කොටස a කෝණයක් සහිත අඟල් 1/2 ඩිජිටල් ව්යවර්ථ යතුර සෙවීම සාමාන්යයෙන් ඩ්රයිව් හෝ ඩවුන්ස්ට්රීම් සොකට් අතුරුමුහුණතට යොමු කරයි. එය වැදගත් අනුකූලතා පරාමිතියකි, නමුත් එය සම්පූර්ණ කාර්ය සාධන පිරිවිතර නොවේ.
ධාවක ප්රමාණය සොකට්, ගාංචු, ඉලක්ක ව්යවර්ථය සහ ප්රවේශ අවකාශය සමඟ සලකා බැලිය යුතුය. හුවමාරු කළ හැකි හිස යතුරක් සලකා බලනු ලබන්නේ නම්, ඇතුල් කිරීමේ හිස අවසාන සොකට් හෝ ගාංචු අතුරු මුහුණතට සම්බන්ධ වන ආකාරය ගැනුම්කරු තහවුරු කළ යුතුය. යූබාගේ වර්තමානය ව්යවර්ථ යතුර පරාසය යාන්ත්රික සහ ඩිජිටල් නිෂ්පාදන යන දෙකම ඇතුළත් වේ, එබැවින් අතුරු මුහුණත තීරණය මූලික පදයෙන් පමණක් උපකල්පනය නොකර ආදර්ශ මට්ටමින් ගත යුතුය.
ද XS Series Interchangeable Head Window Style Torque Wrench ක්ලික් කරන්න, උදාහරණයක් ලෙස, යාන්ත්රික හුවමාරු කළ හැකි-හිස ක්ලික් යතුරක් ලෙස ලේඛනගත කර ඇත. එහි ප්රකාශිත තොරතුරු ගැනුම්කරුට ව්යවර්ථ-මෙවලම් සඳහනක් ලබා දෙයි, නමුත් එය ඒකාබද්ධ කෝණය මැනීම ස්ථාපිත නොකරයි. ව්යවර්ථ-ප්ලස්-කෝණ ක්රියාවලියක් සඳහා, එම සීමාව වැදගත් වේ: XS ශ්රේණිය ව්යවර්ථ අවධිය ආමන්ත්රණය කළ හැකි අතර, කෝණ පාලන ක්රමය වෙන වෙනම අර්ථ දැක්විය යුතුය.
ව්යවර්ථ පරාසය සැබෑ ක්රියාකාරී කවුළුවට ගළපන්න
ඉහළ උපරිම ව්යවර්ථ අගයක් ස්වයංක්රීයව යතුරක් වඩා හොඳින් ගැලපෙන්නේ නැත. ප්රයෝජනවත් ප්රශ්නය නම් ව්යාපෘතියේ සාමාන්ය සන්ධි මෙවලමෙහි අපේක්ෂිත ක්රියාකාරී පරාසය තුළ සුවපහසු ලෙස වාඩි වී තිබේද යන්නයි.
තෝරා ගැනීමට පෙර කෝණය සහිත ඩිජිටල් ව්යවර්ථ යතුර හෝ වෙනම ව්යවර්ථ සහ කෝණ සැකසුමකින්, ගැණුම්කරු ඉලක්ක සන්ධි හරහා අවම, සාමාන්ය සහ උපරිම ව්යවර්ථ අවශ්යතා එකතු කළ යුතුය. එක් යතුරක් යෙදුම ආවරණය කරන්නේද නැතහොත් බහු පරාසයන් අවශ්යද යන්න විනිශ්චය කිරීමට එම ඒකාබද්ධ ලැයිස්තුව මූලාශ්ර කණ්ඩායමට ඉඩ දෙයි.
තීරණ දාමය සරල ය:
- ඒකාබද්ධ ව්යවර්ථ අවශ්යතාවය අවශ්ය මෙහෙයුම් කවුළුව නිර්වචනය කරයි.
- මෙහෙයුම් කවුළුව අදාළ වන යතුර පරාසය තීරණය කරයි.
- යතුර පරාසය ආකෘති තේරීමට සහ සමාලෝචනය කළ යුතු සත්යාපනය/ක්රමාංකන සාක්ෂිවලට බලපායි.
- කෝණ අදියර සමහර සන්ධිවලට පමණක් අදාළ වන්නේ නම්, කෝණ-හැකි වැඩ ප්රවාහය සෑම දුම්රිය ස්ථානයකම භාවිතා කිරීමට අවශ්ය නොවනු ඇත.
මෙය විශාලතම ප්රකාශිත ව්යවර්ථ අංකයෙන් පමණක් තෝරාගැනීමට වඩා ප්රයෝජනවත් වේ.
කෝණය මැනීම සඳහා නිශ්චිත මෙහෙයුම් අනුපිළිවෙලක් අවශ්ය වේ
ව්යවර්ථ-ප්ලස්-කෝණ කාර්යයක් මෙවලම ඇණවුම් කිරීමට පෙර ක්රියාකරු අනුපිළිවෙල සඳහන් කළ යුතුය. සාමාන්ය අනුපිළිවෙලකට ගාංචු අසුන් ගැනීම, නියමිත ව්යවර්ථයකට තද කිරීම, නැවත සැකසීම හෝ කෝණ ප්රකාරයට ඇතුළු වීම, පසුව නිශ්චිත කෝණය හරහා භ්රමණය වීම ඇතුළත් විය හැකිය. නිශ්චිත ක්රියාවලිය යෙදුම මත රඳා පවතී, නමුත් මෙවලම සහාය විය යුතු පියවර මොනවාදැයි ප්රසම්පාදන කණ්ඩායම දැන සිටිය යුතුය.
සඳහා කෝණය සහිත ඉලෙක්ට්රොනික ව්යවර්ථ යතුර, ආරම්භක ව්යවර්ථ ඉලක්කය කරා ළඟා වී ඇති බව ක්රියාකරු දන්නේ කෙසේද, කෝණ මැනීම ආරම්භ වන්නේ කෙසේද සහ සම්පූර්ණ කිරීම පෙන්නුම් කරන්නේ කෙසේද යන්න ගැනුම්කරු විසින් සත්යාපනය කළ යුතුය. දෘශ්ය, ශ්රවණ හෝ කම්පන ප්රතිපෝෂණ උපකාර විය හැක, නමුත් එම කාර්යයන් වටිනා වන්නේ ඒවා සත්ය වැඩපොළට ගැලපෙන්නේ නම් පමණි.
කෝණය වෙන වෙනම මනිනු ලබන විට, මිනුම යොමු කරන්නේ කෙසේද යන්න සහ ක්රියාකරු ආරම්භක ස්ථානය අහිමි වීම වළක්වා ගන්නේ කෙසේද යන්න ගැනුම්කරු නිර්වචනය කළ යුතුය. වැදගත් කරුණ වන්නේ කෝණ ක්රමය ඩිජිටල් ද යාන්ත්රික ද යන්න නොවේ; එය ව්යාපෘති ක්රියා පටිපාටිය තුළ ක්රමය අඛණ්ඩව ක්රියාත්මක කළ හැකිද යන්නයි.
ව්යවර්ථ නිරවද්යතාවය සහ කෝණ සත්යාපනය එකම සාක්ෂි නොවේ
ව්යවර්ථ කාර්ය සාධනය සහ කෝණය මැනීම එක් ඒකාබද්ධ හිමිකම් පෑමක් ලෙස නොසැලකිය යුතුය. කෝණ ශ්රිතයක ක්රියාකාරීත්වය සනාථ කරන ප්රකාශයකින් තොරව මෙවලමකට ලේඛනගත ව්යවර්ථ-නිවැරදි ප්රකාශයක් තිබිය හැක. එලෙසම, කෝණ හැකියාව ඇති මෙවලමකට අපේක්ෂිත යෙදුම සඳහා අවශ්ය පරිදි කෝණ ශ්රිතය ක්රියාත්මක වන බවට සාක්ෂි අවශ්ය වේ.
සැපයුම්කරු සංසන්දනය කිරීමේදී මෙය වැදගත් වේ. ව්යවර්ථ පිරිවිතරයට සහය දක්වන්නේ කුමන ලේඛනයද, ප්රකාශිත නිරවද්යතාවය අදාළ වන්නේ කුමන මෙහෙයුම් පරාසය හෝ දිශාවටද, සහ කෝණ ක්රියාකාරීත්වයට තමන්ගේම සත්යාපන ක්රමයක් තිබේද යන්න ගැනුම්කරු විමසිය යුතුය. ව්යාපෘති පිරිවිතර සඳහා ක්රමාංකන සහතිකයක්, පරීක්ෂණ වාර්තාවක් හෝ නියැදි සත්යාපන පියවරක් අවශ්ය විය හැකිය; නියම අවශ්යතාවය RFQ හි ඇත.
යූබාගේ ඩිජිටල් නිෂ්පාදනවලට ප්රකාශිත ±2% නිරවද්යතාවයක් සහ බසර් සහ LED ප්රතිපෝෂණ සහිත මාදිලි ඇතුළත් වේ. එම ප්රකාශිත විශේෂාංගවලට සංඛ්යාංක ව්යවර්ථ-යතුරු ඇගයුමකට සහාය විය හැක, නමුත් නිශ්චිත නිෂ්පාදන වාර්තාවෙන් කෝණ මැනීම තහවුරු කරන්නේ නම් මිස ඒවා කෝණ-කාර්ය සාධන හිමිකම් පෑමක් දක්වා දීර්ඝ නොකළ යුතුය.
ඒකාබද්ධ සංඛ්යාංක කෝණ ශ්රිතයක් නියම කළ යුතු විට
එකම ක්රියාකරු විසින් නැවත නැවතත් ව්යවර්ථ-ප්ලස්-කෝණ අනුක්රමයක් සිදු කරන විට සහ මෙවලම් වෙනස් කිරීම් අඩු කිරීම වටිනා වන විට ඒකාබද්ධ ඩිජිටල් කෝණ ශ්රිතයක් ප්රයෝජනවත් විය හැක. එක් උපාංගයක ව්යවර්ථ සහ කෝණ තොරතුරු තිබීමෙන් ක්රියාකරුට ප්රතිලාභ ලැබෙන කාර්ය ප්රවාහය ද එය සරල කළ හැකිය.
කෙසේ වෙතත්, සෑම අඟල් 1/2 යෙදුමකටම ඒකාබද්ධ කෝණ මෙවලමක් අවශ්ය බව එයින් අදහස් නොවේ. ව්යාපෘතිය ව්යවර්ථ-පමණක් පිරිවිතර භාවිතා කරන්නේ නම්, කෝණ හැකියාව එකතු කිරීමෙන් එය විසින්ම අගයක් නිර්මාණය නොවේ. කෝණ පාලනයක් අවශ්ය වන්නේ සන්ධි කුඩා සංඛ්යාවක් නම්, වෙනම අනුමත කෝණ ක්රමයක් ක්රියාවලියට වඩා හොඳින් ගැලපේ.
එබැවින් පිරිවිතරයන් විශේෂාංග ලැයිස්තුවෙන් නොව තද කිරීමේ ක්රමයෙන් ආරම්භ විය යුතුය. එමගින් RFQ ඉටු කළ යුතු කාර්යය කෙරෙහි අවධානය යොමු කරයි.
තද කිරීමේ ක්රියා පටිපාටිය වටා RFQ ගොඩනඟන්න
| RFQ ආදානය | ඇයි එය වැදගත් |
|---|---|
| ගාංචු / ඒකාබද්ධ ලැයිස්තුව | ව්යවර්ථය පමණක් අවශ්ය වන සන්ධි සහ ව්යවර්ථ ප්ලස් කෝණය අවශ්ය වන සන්ධි පෙන්වයි. |
| අවම, සාමාන්ය සහ උපරිම ව්යවර්ථය | සිරස්තල පරාසය මත පමණක් රඳා සිටීම වෙනුවට සැබෑ වැඩ කරන කවුළුව නිර්වචනය කරයි. |
| කෝණ අවශ්යතාව | කෝණය මැනීම අනිවාර්යද යන්න සහ කුමන සන්ධිවලට එය අවශ්යද යන්න තහවුරු කරයි. |
| ඩ්රයිව් සහ සොකට් අතුරුමුහුණත | පවතින සවි කිරීමේ පද්ධතිය සමඟ අනුකූලතාව තීරණය කරයි. |
| ප්රධාන / ප්රවේශ අවශ්යතාව | යතුර භෞතිකව සන්ධියට ළඟා විය හැකිද යන්න පාලනය කරයි. |
| ප්රතිපෝෂණ ක්රමය | දෘශ්ය, ශ්රවණ හෝ කම්පන ඇඟවීම් ක්රියාකරුට ප්රයෝජනවත්ද යන්න නිර්වචනය කරයි. |
| ක්රමාංකනය / සත්යාපන ලේඛනය | මෙවලම සමඟ ඉදිරිපත් කළ යුතු සාක්ෂි මොනවාද යන්න පැහැදිලි කරයි. |
| සාම්පල අත්හදා බැලීම | කණ්ඩායම් අනුමැතියට පෙර සම්පූර්ණ ව්යවර්ථ සහ කෝණ කාර්ය ප්රවාහය සත්යාපනය කිරීමට ගැනුම්කරුට ඉඩ දෙන්න. |
ගැනුම්කරුවන් ඇගයීම සඳහා a 1 2 කෝණ ව්යවර්ථ යතුර, හොඳම RFQ යනු දිගම විශේෂාංග ලැයිස්තුවක් ඇති එක නොවේ. තද කිරීමේ ක්රියා පටිපාටිය පැහැදිලි කරන්නේ එයයි. ඒකාබද්ධ ලැයිස්තුව, ව්යවර්ථ කවුළුව, කෝණ පියවර, ධාවකය/අතුරු මුහුණත සහ සාක්ෂි අවශ්යතා නිර්වචනය කළ පසු, සැපයුම්කරුවන්ට එම තාක්ෂණික පදනම මත සැසඳිය හැකි වින්යාසයකින් ප්රතිචාර දැක්විය හැක. ගැනුම්කරුවන්ට Youba භාවිතා කළ හැක ඩිජිටල් සංදර්ශක ව්යවර්ථ යතුර කාණ්ඩය එක් නිෂ්පාදන-සොයාගැනීමේ මාර්ගයක් ලෙස සහ අයදුම්පත් විස්තර හරහා ඉදිරිපත් කරන්න ව්යාපෘති විමර්ශන පිටුව ආකෘති මට්ටමේ තහවුරු කිරීම සඳහා.
පෙර පුවත්
ඩිජිටල් අඟල්-පවුම් ව්යවර්ථ යතුර ඒකකයේ දෝෂ: W...ඊළඟ පුවත්
වෘත්තීය අඟල් 1/2 ඩිජිටල් සමඟ සංසන්දනය කරන්නේ කෙසේද...විශේෂාංග නිෂ්පාදනය
-
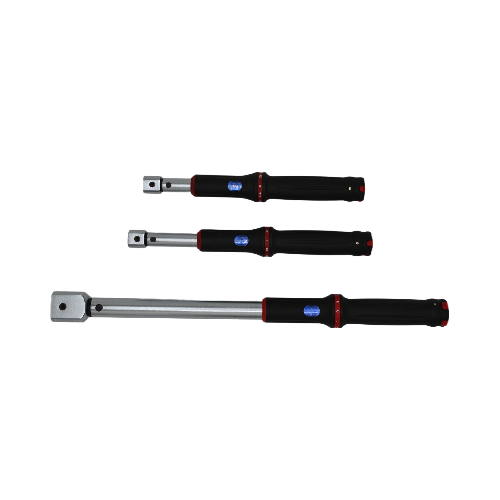 XS ශ්රේණි එකිනෙකට හුවමාරු කළ හැකි හෙඩ් කවුළු විලාසය Cli...
TENGTUO ඉලෙක්ට්රොනික තාක්ෂණ අයිතම අංකය...
-
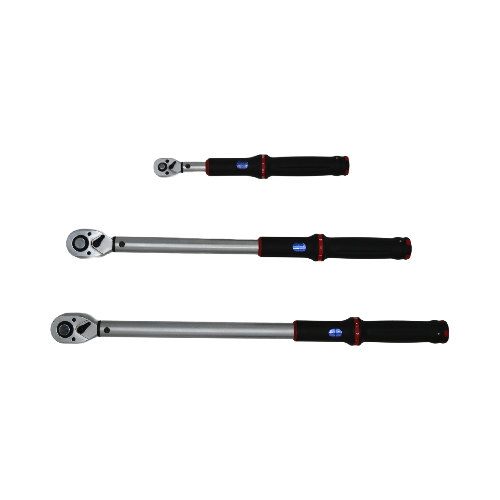 XS Series Window Style Torque Wrench ක්ලික් කරන්න
TENGTUO ඉලෙක්ට්රොනික තාක්ෂණ අයිතම අංකය...
-
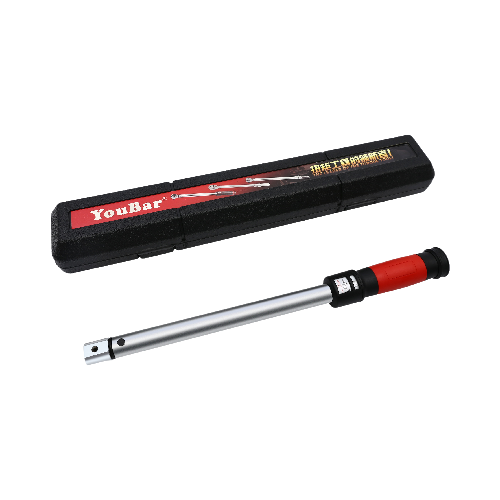 SL Series එකිනෙකට හුවමාරු කළ හැකි හිස් කවුළු විලාසය Cli...
TENGTUO ඉලෙක්ට්රොනික තාක්ෂණ අයිතම අංකය...