+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
جستجو برای a آچار گشتاور 1 2 زاویه معمولاً به یک روش سفت کردن اشاره می کند که بیش از یک هدف گشتاور واحد را شامل می شود. در بسیاری از کارهای بست کنترل شده، مرحله اول یک پیش بار با گشتاور ایجاد می کند و مرحله دوم یک چرخش زاویه ای مشخص اضافه می کند. که سوال انتخاب ابزار را تغییر می دهد. آچاری که بتواند گشتاور مورد نیاز را اعمال کند، ممکن است همچنان برای کل فرآیند نامناسب باشد، اگر اندازهگیری زاویه در دسترس نباشد یا توسط یک دستگاه جداگانه کنترل شود. بنابراین برای خریداران صنعتی، نقطه شروع صحیح روش بستن است: محدوده گشتاور مورد نیاز، گام زاویه، محرک/رابط، شرایط دسترسی، روش تأیید و شواهدی که باید همراه ابزار باشد.
سفت کردن فقط با گشتاور و گشتاور + زاویه روش های مختلف کنترل هستند
سفت شدن فقط با گشتاور زمانی پایان می یابد که به هدف گشتاور مورد نیاز برسد. سفت کردن گشتاور به اضافه زاویه یک حرکت کنترل شده دیگر را پس از مرحله گشتاور اولیه اضافه می کند. بنابراین ابزار یا فرآیند باید بین دو مقدار متفاوت تمایز قائل شود: گشتاور اعمال شده به بست و چرخش زاویه ای پس از رسیدن به آستانه گشتاور.
این تمایز اهمیت دارد زیرا این دو مرحله قابل تعویض نیستند. یک آچار کلیک معمولی ممکن است یک رویداد گشتاور واضح ارائه دهد، اما این رویداد به طور خودکار چرخش زاویه ای زیر را اندازه گیری نمی کند. الف آچار گشتاور 1/2 با زاویه بنابراین نیاز باید به یک بیانیه فرآیند ترجمه شود: ابتدا چه گشتاور اعمال می شود، چه زاویه ای دنبال می شود و چگونه آن زاویه اندازه گیری می شود.
برای تیم های تدارکات، این تعریف فرآیند از عدم تطابق رایج جلوگیری می کند. یک تامین کننده می تواند یک آچار گشتاور 1/2 اینچی مناسب مکانیکی ارائه دهد، با این حال خریدار ممکن است بعداً متوجه شود که مشخصات مونتاژ واقعی نیز به یک زاویه سنج جداگانه یا یک عملکرد زاویه دیجیتال یکپارچه نیاز دارد.
چرا مرحله زاویه انتخاب ابزار را تغییر می دهد؟
هنگامی که یک مرحله زاویه اضافه می شود، خریدار باید تصمیم بگیرد که آیا زاویه با همان ابزار اندازه گیری می شود یا با روش تایید شده جداگانه. این تصمیم بر معماری ابزار، گردش کار اپراتور و طرح تأیید تأثیر می گذارد.
یکپارچه آچار گشتاور زاویه دیجیتال می تواند گشتاور و اطلاعات زاویه ای را در یک توالی عملیاتی ترکیب کند، زمانی که محصول به طور خاص برای آن هدف طراحی شده است. یک آچار مکانیکی معمولی که با یک زاویه سنج خارجی جفت می شود می تواند گردش کار متفاوتی را به دست آورد: یک ابزار گشتاور را کنترل می کند و دستگاه دیگری چرخش زاویه ای را کنترل می کند. هیچ یک از این ترتیبات نباید از نظر جهانی بهتر باشد. انتخاب به روش مونتاژ، طرح ایستگاه کاری، ترتیب اپراتور و الزامات پذیرش بستگی دارد.
یک درایو 1/2 اینچی در واقع به خریدار چه می گوید؟
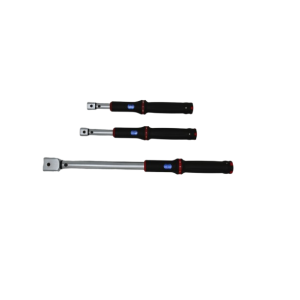
بخش "1/2 اینچی" از a آچار گشتاور دیجیتال 1/2 اینچی با زاویه جستجو معمولاً به رابط درایو یا سوکت پایین دست اشاره دارد. این یک پارامتر سازگاری مهم است، اما یک مشخصات عملکرد کامل نیست.
اندازه درایو باید همراه با سوکت، بست، گشتاور هدف و فضای دسترسی در نظر گرفته شود. اگر یک آچار با سر قابل تعویض در نظر گرفته شده است، خریدار باید نحوه اتصال سر درج به سوکت نهایی یا رابط اتصال دهنده را نیز تأیید کند. جریان یوبا محدوده آچار گشتاور شامل محصولات مکانیکی و دیجیتالی می شود، بنابراین تصمیم رابط باید در سطح مدل گرفته شود نه اینکه تنها از کلمه کلیدی فرض شود.
را آچار گشتاور کلیکی به سبک پنجره سر قابل تعویض سری XSبه عنوان مثال، به عنوان یک آچار مکانیکی با سر قابل تعویض ثبت شده است. اطلاعات منتشر شده آن به خریدار مرجع گشتاور-ابزار می دهد، اما اندازه گیری زاویه یکپارچه را ایجاد نمی کند. برای فرآیند گشتاور به اضافه زاویه، این مرز مهم است: سری XS ممکن است به مرحله گشتاور بپردازد، در حالی که روش کنترل زاویه باید به طور جداگانه تعریف شود.
محدوده گشتاور را با پنجره کار واقعی مطابقت دهید
حداکثر مقدار گشتاور بالا به طور خودکار باعث تناسب بهتر آچار نمی شود. سوال مفید این است که آیا اتصالات معمولی در پروژه به راحتی در محدوده کاری مورد نظر ابزار قرار می گیرند یا خیر.
قبل از انتخاب یک آچار گشتاور دیجیتال با زاویه یا یک تنظیم جداگانه گشتاور و زاویه، خریدار باید حداقل، نرمال و حداکثر گشتاور مورد نیاز را در سراسر اتصالات هدف جمع آوری کند. این فهرست مشترک به تیم منبعیابی اجازه میدهد تا قضاوت کند که آیا یک آچار کاربرد را پوشش میدهد یا به چندین محدوده نیاز است.
زنجیره تصمیم گیری ساده است:
- نیاز به گشتاور مشترک پنجره عملیاتی مورد نیاز را تعریف می کند.
- پنجره عملیاتی تعیین می کند که کدام محدوده آچار مرتبط است.
- محدوده آچار بر انتخاب مدل و شواهد تأیید / کالیبراسیون که باید بررسی شوند تأثیر می گذارد.
- اگر مرحله زاویه فقط برای برخی از اتصالات اعمال شود، ممکن است نیازی به استفاده از جریان کاری با قابلیت زاویه در هر ایستگاه نباشد.
این بیشتر از انتخاب از بزرگترین عدد گشتاور منتشر شده به تنهایی مفید است.
اندازهگیری زاویه به یک توالی عملیاتی مشخص نیاز دارد
یک کار گشتاور به اضافه زاویه باید توالی عملگر را قبل از سفارش ابزار مشخص کند. یک توالی معمولی ممکن است شامل قرار دادن بست، سفت کردن به یک گشتاور تجویز شده، تنظیم مجدد یا ورود به حالت زاویه، سپس چرخش در زاویه مشخص شده باشد. فرآیند دقیق به برنامه بستگی دارد، اما تیم تدارکات باید بداند که ابزار باید از کدام مراحل پشتیبانی کند.
برای یک آچار گشتاور الکترونیکی با زاویه، خریدار باید بررسی کند که چگونه اپراتور می داند به هدف گشتاور اولیه رسیده است، چگونه اندازه گیری زاویه شروع می شود و چگونه تکمیل نشان داده می شود. بازخورد بصری، شنیداری یا ارتعاشی ممکن است کمک کند، اما این عملکردها تنها زمانی ارزشمند هستند که با ایستگاه کاری واقعی مطابقت داشته باشند.
در جایی که زاویه به طور جداگانه اندازهگیری میشود، خریدار باید نحوه ارجاع گیج و نحوه اجتناب اپراتور از دست دادن موقعیت شروع را تعیین کند. نکته مهم دیجیتالی یا مکانیکی بودن روش زاویه نیست. این است که آیا روش می تواند به طور مداوم در رویه پروژه اجرا شود یا خیر.
دقت گشتاور و تأیید زاویه شواهد یکسانی نیستند
عملکرد گشتاور و اندازه گیری زاویه نباید به عنوان یک ادعای ترکیبی تلقی شود. یک ابزار میتواند یک بیانیه دقیق گشتاور مستند داشته باشد بدون اینکه این بیانیه عملکرد یک تابع زاویه را ثابت کند. به همین ترتیب، یک ابزار با قابلیت زاویه نیاز به شواهدی دارد که نشان دهد عملکرد زاویه همانطور که برای برنامه مورد نظر لازم است عمل می کند.
این در هنگام مقایسه تامین کننده اهمیت دارد. خریدار باید بپرسد که چه سندی مشخصات گشتاور را پشتیبانی میکند، دقت بیانشده برای چه محدوده عملیاتی یا جهتی اعمال میشود و آیا عملکرد زاویه روش تأیید خاص خود را دارد یا خیر. مشخصات پروژه ممکن است به یک گواهی کالیبراسیون، یک سابقه بازرسی یا یک مرحله تأیید نمونه نیاز داشته باشد. نیاز دقیق به RFQ تعلق دارد.
محصولات دیجیتال یوبا شامل مدل هایی با دقت 2±% به اضافه زنگ و بازخورد LED است. این ویژگیهای منتشر شده میتوانند از ارزیابی آچار گشتاور دیجیتال پشتیبانی کنند، اما نباید آنها را به ادعای عملکرد زاویه بسط داد، مگر اینکه رکورد محصول خاص اندازهگیری زاویه را تأیید کند.
زمانی که یک تابع زاویه دیجیتال یکپارچه ارزش مشخص کردن را دارد
یک تابع زاویه دیجیتال یکپارچه زمانی می تواند مفید باشد که همان اپراتور به طور مکرر دنباله گشتاور به اضافه زاویه را انجام دهد و کاهش تغییرات ابزار ارزشمند است. همچنین ممکن است گردش کار را در جایی که اپراتور از داشتن اطلاعات گشتاور و زاویه در دسترس در یک دستگاه سود می برد، ساده کند.
با این حال، این بدان معنا نیست که هر برنامه 1/2 اینچی به یک ابزار زاویه یکپارچه نیاز دارد. اگر پروژه از مشخصات فقط گشتاور استفاده می کند، افزودن قابلیت زاویه به خودی خود ارزش ایجاد نمی کند. اگر فقط تعداد کمی از اتصالات نیاز به کنترل زاویه داشته باشند، یک روش زاویه تایید شده جداگانه ممکن است با فرآیند مناسب تر باشد.
بنابراین مشخصات باید با روش سفت کردن شروع شود نه با لیست ویژگی. این باعث می شود RFQ بر روی کاری که باید انجام شود متمرکز می شود.
RFQ را حول فرآیند سفت کردن بسازید
| ورودی RFQ | چرا اهمیت دارد |
|---|---|
| بست/لیست مشترک | نشان می دهد که کدام اتصالات فقط به گشتاور و کدام اتصال به گشتاور به اضافه زاویه نیاز دارند. |
| گشتاور حداقل، معمولی و حداکثر | به جای تکیه بر محدوده عنوان تنها، پنجره کاری واقعی را تعریف می کند. |
| الزامات زاویه | تأیید می کند که آیا اندازه گیری زاویه اجباری است و کدام مفاصل به آن نیاز دارند. |
| رابط درایو و سوکت | سازگاری با سیستم بست موجود را تعیین می کند. |
| نیاز سر/دسترسی | کنترل می کند که آیا آچار می تواند از نظر فیزیکی به مفصل برسد یا خیر. |
| روش بازخورد | مشخص می کند که آیا هشدارهای دیداری، شنیداری یا لرزشی برای اپراتور مفید هستند یا خیر. |
| سند کالیبراسیون / تأیید | روشن می کند که چه مدارکی باید با ابزار ارائه شود. |
| نمونه آزمایشی | به خریدار امکان میدهد قبل از تأیید دستهای، گردش کار کامل گشتاور و زاویه را تأیید کند. |
برای خریداران در حال ارزیابی a آچار گشتاور 1 2 زاویه، بهترین RFQ موردی نیست که طولانی ترین لیست ویژگی ها را داشته باشد. این چیزی است که روند سفت کردن را واضح می کند. هنگامی که فهرست مشترک، پنجره گشتاور، گام زاویه، درایو/رابط و الزامات شواهد تعریف شد، تامین کنندگان می توانند با پیکربندی که می تواند بر اساس همان مبنای فنی مقایسه شود، پاسخ دهند. خریداران می توانند از یوبا استفاده کنند دسته آچار گشتاور نمایشگر دیجیتال به عنوان یک مسیر کشف محصول و ارائه جزئیات برنامه از طریق صفحه استعلام پروژه برای تایید در سطح مدل
اخبار قبلی
خطاهای واحد آچار گشتاور اینچ پوند دیجیتال: W...اخبار بعدی
نحوه مقایسه دیجیتال 1/2 اینچی حرفه ای با ...محصول ویژه
-
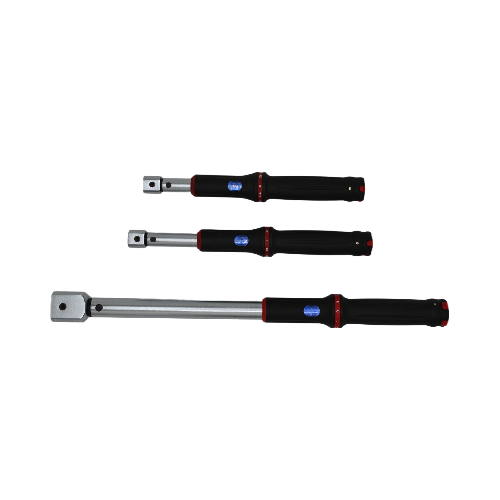 سر پنجره قابل تعویض سری XS Style Cli...
TENGTUO ELECTRONIC TECHNOLOGY شماره مورد...
-
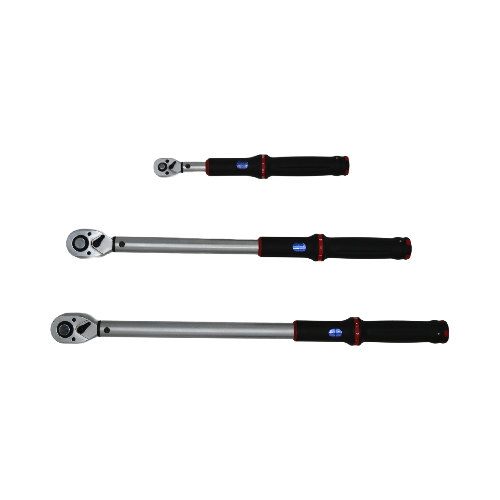 آچار گشتاور کلیکی سبک پنجره سری XS
TENGTUO ELECTRONIC TECHNOLOGY شماره مورد...
-
 گیره پنجره سر قابل تعویض سری SL...
مورد TENGTUO ELECTRONIC TECHNOLOGY شماره...