
+८६ १८११६३६०५८५
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ए को लागि खोजी 12 कोण टोक़ रिंच सामान्यतया एकल टर्क लक्ष्य भन्दा बढी समावेश गर्ने कडा प्रक्रियालाई संकेत गर्दछ। धेरै नियन्त्रित बन्धन कार्यहरूमा, पहिलो चरणले टर्कको साथ एक प्रिलोड स्थापना गर्दछ र दोस्रो चरणले निर्दिष्ट कोणीय रोटेशन थप्छ। यसले उपकरण चयन प्रश्नलाई परिवर्तन गर्दछ। यदि कोण मापन उपलब्ध छैन वा छुट्टै यन्त्रद्वारा ह्यान्डल गरिएको छ भने आवश्यक टर्क लागू गर्न सक्ने रेन्च अझै पनि पूर्ण प्रक्रियाको लागि अनुपयुक्त हुन सक्छ। औद्योगिक खरीददारहरूका लागि, सही सुरूवात बिन्दु भनेको बन्धन प्रक्रिया हो: आवश्यक टोकक दायरा, कोण चरण, ड्राइभ/इन्टरफेस, पहुँच अवस्था, प्रमाणिकरण विधि र प्रमाणहरू जुन उपकरणसँग हुनुपर्छ।
टर्क-केवल कडा र टर्क + कोण फरक नियन्त्रण विधिहरू हुन्
आवश्यक टोक़ लक्ष्य पुगेपछि मात्र टर्किङ समाप्त हुन्छ। टर्क-प्लस-कोण कसले प्रारम्भिक टोक़ चरण पछि अर्को नियन्त्रित आन्दोलन थप्छ। त्यसकारण उपकरण वा प्रक्रियाले दुई भिन्न मात्राहरू बीचको भिन्नतालाई छुट्याउनुपर्दछ: फास्टनरमा टार्क लागू गरिएको र टोक़ थ्रेसहोल्ड पुगिसकेपछि एङ्गुलर रोटेशन।
यो भिन्नता महत्त्वपूर्ण छ किनभने दुई चरणहरू आदानप्रदान गर्न योग्य छैनन्। एक परम्परागत क्लिक रेन्चले स्पष्ट टर्क घटना प्रदान गर्न सक्छ, तर त्यो घटनाले निम्न कोणीय परिक्रमा स्वतः मापन गर्दैन। ए कोण संग 1/2 टोक़ रिन्च आवश्यकतालाई प्रक्रिया कथनमा अनुवाद गरिनु पर्छ: कुन टर्क पहिले लागू गरिन्छ, कुन कोण पछ्याउँछ, र त्यो कोण कसरी मापन गरिनेछ।
खरीद टोलीहरूको लागि, त्यो प्रक्रिया परिभाषाले सामान्य बेमेललाई रोक्छ। एक आपूर्तिकर्ताले मेकानिकली उपयुक्त 1/2-इन्च टर्क रेन्च प्रस्ताव गर्न सक्छ, तर खरिदकर्ताले पछि पत्ता लगाउन सक्छ कि वास्तविक एसेम्बली स्पेसिफिकेशनलाई पनि छुट्टै कोण गेज वा एक एकीकृत डिजिटल कोण प्रकार्य चाहिन्छ।
किन कोण स्टेजले उपकरण चयन परिवर्तन गर्दछ
एक पटक कोण चरण थपेपछि, क्रेताले निर्णय गर्नुपर्छ कि कोण एउटै उपकरण वा एक अलग अनुमोदित विधि द्वारा मापन गरिनेछ। त्यो निर्णयले उपकरण वास्तुकला, अपरेटर कार्यप्रवाह र प्रमाणीकरण योजनालाई असर गर्छ।
एक एकीकृत डिजिटल कोण टोक़ रिंच उत्पादन विशेष रूपमा त्यस उद्देश्यको लागि डिजाइन गरिएको हुँदा एक अपरेटिङ अनुक्रममा टोक़ र कोणीय जानकारी संयोजन गर्न सक्छ। बाह्य कोण गेजसँग जोडिएको परम्परागत मेकानिकल रेन्चले फरक कार्यप्रवाह प्राप्त गर्न सक्छ: एउटा उपकरणले टोक़ नियन्त्रण गर्छ र अर्को उपकरणले कोणीय रोटेशन नियन्त्रण गर्दछ। कुनै पनि व्यवस्थालाई विश्वव्यापी रूपमा राम्रो मान्नु हुँदैन। छनौट विधानसभा प्रक्रिया, कार्यस्थान लेआउट, अपरेटर अनुक्रम र स्वीकृति आवश्यकताहरूमा निर्भर गर्दछ।
१/२-इन्च ड्राइभले वास्तवमा क्रेतालाई के भन्छ?
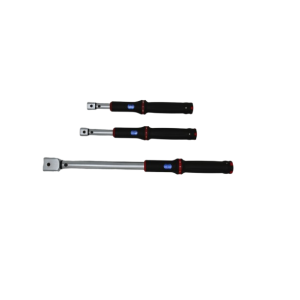
ए को "1/2-इन्च" भाग 1/2 इन्च डिजिटल टोक़ रिन्च कोण संग खोजले सामान्यतया ड्राइभ वा डाउनस्ट्रीम सकेट इन्टरफेसलाई बुझाउँछ। यो एक महत्त्वपूर्ण अनुकूलता प्यारामिटर हो, तर यो पूर्ण प्रदर्शन विशिष्टता होइन।
सकेट, फास्टनर, टार्गेट टर्क र पहुँच स्पेससँग ड्राइभको साइज सँगै विचार गर्नुपर्छ। यदि एक विनिमेय-हेड रेन्चलाई विचार गरिँदै छ भने, खरिदकर्ताले कसरी इन्सर्ट हेड अन्तिम सकेट वा फास्टनर इन्टरफेसमा जडान हुन्छ भनेर पुष्टि गर्नुपर्छ। Youba को वर्तमान टोक़ रिंच दायरा मेकानिकल र डिजिटल उत्पादनहरू दुवै समावेश गर्दछ, त्यसैले इन्टरफेस निर्णय केवल किवर्डबाट ग्रहण गर्नुको सट्टा मोडेल स्तरमा हुनुपर्छ।
द XS शृङ्खला इन्टरचेन्जेबल हेड विन्डो स्टाइल क्लिक टर्क रेन्च, उदाहरणका लागि, मेकानिकल विनिमेय-हेड क्लिक रेन्चको रूपमा दस्तावेज गरिएको छ। यसको प्रकाशित जानकारीले खरिदकर्तालाई टोक़-उपकरण सन्दर्भ दिन्छ, तर यसले एकीकृत कोण मापन स्थापना गर्दैन। टोक़-प्लस-एंगल प्रक्रियाको लागि, त्यो सीमा महत्त्वपूर्ण छ: XS श्रृंखलाले टोक़ चरणलाई सम्बोधन गर्न सक्छ, जबकि कोण-नियन्त्रण विधि छुट्टै परिभाषित हुनुपर्छ।
वास्तविक कार्य सञ्झ्यालमा टोर्क दायरा मिलाउनुहोस्
उच्च अधिकतम टोक़ मानले स्वचालित रूपमा रेन्चलाई राम्रो फिट बनाउँदैन। उपयोगी प्रश्न यो हो कि परियोजनामा सामान्य जोडहरू उपकरणको उद्देश्य कार्य दायरा भित्र आरामसँग बस्छन्।
छनौट गर्नु अघि ए कोण संग डिजिटल टोक़ रिंच वा छुट्टै टर्क-एन्गल सेटअप, खरिदकर्ताले लक्षित जोडहरूमा न्यूनतम, सामान्य र अधिकतम टर्क आवश्यकताहरू सङ्कलन गर्नुपर्छ। त्यो संयुक्त सूचीले सोर्सिङ टोलीलाई एउटा रिन्चले आवेदन कभर गर्छ वा धेरै दायराहरू आवश्यक छ कि छैन भनेर निर्णय गर्न अनुमति दिन्छ।
निर्णय श्रृंखला सीधा छ:
- संयुक्त टोक़ आवश्यकता आवश्यक अपरेटिङ विन्डो परिभाषित गर्दछ।
- अपरेटिङ विन्डोले कुन रेन्च दायरा सान्दर्भिक छ भनेर निर्धारण गर्छ।
- रेन्च दायराले मोडेल छनोट र समीक्षा गरिनु पर्ने प्रमाणीकरण/क्यालिब्रेसन प्रमाणलाई असर गर्छ।
- यदि कोण चरण केही जोडहरूमा मात्र लागू हुन्छ भने, कोण-सक्षम कार्यप्रवाह प्रत्येक स्टेशनमा प्रयोग गर्न आवश्यक नहुन सक्छ।
यो सबैभन्दा ठूलो प्रकाशित टर्क नम्बर एक्लै चयन गर्नु भन्दा बढी उपयोगी छ।
कोण मापन एक परिभाषित अपरेटिङ अनुक्रम आवश्यक छ
टोर्क-प्लस-एंगल कार्यले उपकरण अर्डर गर्नु अघि अपरेटर अनुक्रम निर्दिष्ट गर्नुपर्छ। एक सामान्य अनुक्रममा फास्टनर बस्ने, तोकिएको टर्कमा कस्ने, रिसेट गर्ने वा कोण मोडमा प्रवेश गर्ने, त्यसपछि निर्दिष्ट कोणबाट घुम्ने समावेश हुन सक्छ। सही प्रक्रिया आवेदन-निर्भर छ, तर खरिद टोलीले कुन चरणहरूलाई उपकरणले समर्थन गर्नुपर्छ भन्ने थाहा हुनुपर्छ।
एक को लागी कोण संग इलेक्ट्रोनिक टोक़ रिंच, खरिदकर्ताले कसरी अपरेटरलाई प्रारम्भिक टोक़ लक्ष्य पुग्यो भनेर थाहा छ, कोण मापन कसरी सुरु हुन्छ, र कसरी पूरा हुने संकेत गरिएको छ भनेर प्रमाणित गर्नुपर्छ। भिजुअल, श्रव्य वा कम्पन प्रतिक्रियाले मद्दत गर्न सक्छ, तर ती कार्यहरू केवल मूल्यवान हुन्छन् यदि तिनीहरू वास्तविक कार्यस्थानमा फिट हुन्छन्।
जहाँ कोण अलग मापन गरिन्छ, क्रेताले कसरी गेज सन्दर्भ गरिन्छ र कसरी अपरेटरले सुरूवात स्थिति गुमाउनबाट बच्न परिभाषित गर्नुपर्छ। महत्त्वपूर्ण बिन्दु यो होइन कि कोण विधि डिजिटल हो वा मेकानिकल; यो विधि परियोजना प्रक्रिया भित्र लगातार कार्यान्वयन गर्न सकिन्छ कि छैन।
टोक़ सटीकता र कोण प्रमाणीकरण एउटै प्रमाण होइन
टोक़ प्रदर्शन र कोण मापन एक संयुक्त दावी रूपमा व्यवहार गर्नु हुँदैन। एङ्गल प्रकार्यको कार्यसम्पादन प्रमाणित गर्ने कथन बिना एक उपकरणमा दस्तावेज गरिएको टोक़-सटीकता कथन हुन सक्छ। त्यस्तै गरी, कोण-सक्षम उपकरणलाई प्रमाण चाहिन्छ कि कोण प्रकार्यले इच्छित अनुप्रयोगको लागि आवश्यक रूपमा सञ्चालन गर्दछ।
यो आपूर्तिकर्ता तुलना समयमा महत्त्वपूर्ण छ। खरिदकर्ताले कुन कागजातले टर्क स्पेसिफिकेशनलाई समर्थन गर्छ, कुन अपरेटिङ दायरा वा दिशामा उल्लेख गरिएको सटीकता लागू हुन्छ, र कोण कार्यक्षमताको आफ्नै प्रमाणीकरण विधि छ कि छैन भनेर सोध्नु पर्छ। परियोजना विशिष्टतालाई क्यालिब्रेसन प्रमाणपत्र, निरीक्षण रेकर्ड, वा नमूना प्रमाणिकरण चरण आवश्यक पर्दछ; सही आवश्यकता RFQ मा पर्दछ।
Youba का डिजिटल उत्पादनहरूमा उल्लेखित ±2% सटीकता प्लस बजर र LED प्रतिक्रिया सहितका मोडेलहरू समावेश छन्। ती प्रकाशित सुविधाहरूले डिजिटल टर्क-रेन्च मूल्याङ्कनलाई समर्थन गर्न सक्छ, तर विशेष उत्पादन रेकर्डले कोण मापनको पुष्टि नगरेसम्म तिनीहरूलाई कोण-कार्यसम्पादन दावीमा विस्तार गर्नु हुँदैन।
जब एक एकीकृत डिजिटल कोण प्रकार्य निर्दिष्ट गर्न लायक छ
एक एकीकृत डिजिटल कोण प्रकार्य उपयोगी हुन सक्छ जब एउटै अपरेटरले बारम्बार टर्क-प्लस-एंगल अनुक्रम प्रदर्शन गर्दछ र उपकरण परिवर्तनहरू कम गर्न मूल्यवान हुन्छ। यसले कार्यप्रवाहलाई पनि सरल बनाउन सक्छ जहाँ एक उपकरणमा टर्क र कोण जानकारी उपलब्ध हुँदा अपरेटरले फाइदा लिन्छ।
यद्यपि, यसको मतलब प्रत्येक 1/2-इन्च अनुप्रयोगलाई एकीकृत कोण उपकरण चाहिन्छ भन्ने होइन। यदि परियोजनाले टोक़-मात्र विशिष्टताहरू प्रयोग गर्दछ भने, कोण क्षमता थप्दा आफैले मूल्य सिर्जना गर्दैन। यदि केवल थोरै संख्यामा जोडिहरूलाई कोण नियन्त्रण चाहिन्छ भने, एक अलग अनुमोदित कोण विधि प्रक्रिया राम्रोसँग फिट हुन सक्छ।
त्यसकारण स्पेसिफिकेशन सुविधा सूचीको सट्टा कस्ने विधिबाट सुरु गर्नुपर्छ। यसले RFQ लाई काम गर्नै पर्ने काममा केन्द्रित राख्छ।
Tightening प्रक्रियाको वरिपरि RFQ बनाउनुहोस्
| RFQ इनपुट | किन यो महत्त्वपूर्ण छ |
|---|---|
| फास्टनर / संयुक्त सूची | कुन जोडहरूलाई मात्र टर्क चाहिन्छ र कुनलाई टर्क प्लस कोण चाहिन्छ भनेर देखाउँछ। |
| न्यूनतम, सामान्य र अधिकतम टोक़ | एक्लै हेडलाइन दायरामा भर पर्नुको सट्टा वास्तविक कार्य सञ्झ्याल परिभाषित गर्दछ। |
| कोण आवश्यकता | कोण मापन अनिवार्य छ कि छैन र कुन जोडहरूलाई यसको आवश्यकता छ भनी पुष्टि गर्छ। |
| ड्राइभ र सकेट इन्टरफेस | अवस्थित बन्धन प्रणाली संग अनुकूलता निर्धारण गर्दछ। |
| हेड / पहुँच आवश्यकता | रेन्च शारीरिक रूपमा जोडमा पुग्न सक्छ कि छैन भनेर नियन्त्रण गर्छ। |
| प्रतिक्रिया विधि | भिजुअल, श्रव्य वा कम्पन अलर्टहरू अपरेटरका लागि उपयोगी छन् कि छैनन् भनेर परिभाषित गर्दछ। |
| क्यालिब्रेसन/प्रमाणीकरण कागजात | उपकरणको साथ के प्रमाण डेलिभर गरिनु पर्छ स्पष्ट गर्दछ। |
| नमूना परीक्षण | ब्याच अनुमोदन अघि पूर्ण टोक़-र-कोण कार्यप्रवाह प्रमाणित गर्न खरिदकर्तालाई अनुमति दिन्छ। |
मूल्याङ्कन गर्ने खरीददारहरूको लागि ए 12 कोण टोक़ रिंच, उत्कृष्ट RFQ सबैभन्दा लामो सुविधा सूची भएको होइन। यो एक हो जसले कडा प्रक्रियालाई स्पष्ट बनाउँछ। एकपटक संयुक्त सूची, टर्क विन्डो, कोण चरण, ड्राइभ/इन्टरफेस र प्रमाण आवश्यकताहरू परिभाषित भएपछि, आपूर्तिकर्ताहरूले कन्फिगरेसनको साथ प्रतिक्रिया दिन सक्छन् जुन समान प्राविधिक आधारमा तुलना गर्न सकिन्छ। खरीददारहरूले Youba को प्रयोग गर्न सक्छन् डिजिटल प्रदर्शन टोक़ रिंच श्रेणी एक उत्पादन-खोज मार्गको रूपमा र मार्फत आवेदन विवरण पेश गर्नुहोस् परियोजना सोधपुछ पृष्ठ मोडेल-स्तर पुष्टिकरणको लागि।
अघिल्लो समाचार
डिजिटल इन्च-पाउन्ड टोर्क रिंच एकाइ त्रुटिहरू: W...अर्को समाचार
कसरी व्यावसायिक 1/2-इन्च डिजिटल तुलना गर्ने ...विशेषता उत्पादन
-
 XS श्रृंखला आदानप्रदानयोग्य हेड विन्डो शैली क्ल...
TENGTUO इलेक्ट्रोनिक टेक्नोलोजी वस्तु नम्बर ...
-
 XS श्रृंखला सञ्झ्याल शैली क्लिक टर्क रिन्च
TENGTUO इलेक्ट्रोनिक टेक्नोलोजी वस्तु नम्बर ...
-
 SL श्रृंखला विनिमेय हेड विन्डो शैली Cli...
TENGTUO इलेक्ट्रोनिक टेक्नोलोजी वस्तु नम्बर ...

