+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
Egy keresés a 1 2 szögű nyomatékkulcs általában olyan meghúzási eljárásra utal, amely több mint egyetlen nyomatékcélt foglal magában. Számos ellenőrzött rögzítési munkánál az első lépésben előfeszítést hoz létre nyomatékkal, a második lépésben pedig egy meghatározott szögelfordulást ad hozzá. Ez megváltoztatja az eszközválasztási kérdést. A szükséges nyomatékot kifejtő csavarkulcs még mindig alkalmatlan lehet a teljes folyamatra, ha nem áll rendelkezésre szögmérés, vagy külön készülék kezeli. Az ipari vásárlók számára ezért a helyes kiindulási pont a rögzítési eljárás: a szükséges nyomatéktartomány, szöglépés, meghajtás/interfész, hozzáférési feltételek, ellenőrzési mód és a szerszámhoz mellékelt bizonyíték.
A csak nyomatékos meghúzás és a nyomaték + szög különböző szabályozási módszerek
A csak nyomatékos meghúzás akkor ér véget, amikor elérjük a kívánt nyomatékot. A nyomaték plusz szög meghúzás egy újabb szabályozott mozgást ad a kezdeti nyomatékfokozat után. A szerszámnak vagy eljárásnak ezért két különböző mennyiséget kell megkülönböztetnie: a rögzítőelemre kifejtett nyomatékot és a forgatónyomaték-küszöb elérése utáni szögelfordulást.
Ez a különbségtétel azért fontos, mert a két szakasz nem cserélhető fel. A hagyományos kattanókulcs egyértelmű nyomatékeseményt biztosíthat, de ez az esemény nem méri automatikusan a következő szögelfordulást. A 1/2 nyomatékkulcs szöggel Ezért a követelményt le kell fordítani egy folyamatleírásra: milyen nyomatékot kell alkalmazni először, milyen szög következik, és hogyan mérik ezt a szöget.
A beszerzési csoportok esetében ez a folyamatdefiníció megakadályozza a gyakori eltéréseket. A beszállító kínálhat mechanikailag megfelelő 1/2 hüvelykes nyomatékkulcsot, de a vevő később rájöhet, hogy a tényleges összeszerelési specifikáció külön szögmérőt vagy integrált digitális szögfunkciót is igényel.
Miért változtatja meg a szögfokozat az eszközválasztást?
A szögfokozat hozzáadása után a vevőnek el kell döntenie, hogy a szöget ugyanazzal a szerszámmal vagy egy külön jóváhagyott módszerrel méri-e meg. Ez a döntés érinti az eszköz architektúrát, a kezelői munkafolyamatot és az ellenőrzési tervet.
Egy integrált digitális saroknyomatékkulcs a nyomaték- és a szöginformáció egy működési sorrendben kombinálható, ha a terméket kifejezetten erre a célra tervezték. Egy hagyományos mechanikus villáskulcs külső szögmérővel párosítva más munkafolyamatot tud elérni: az egyik szerszám a nyomatékot, a másik pedig a szögelfordulást szabályozza. Egyik elrendezést sem szabad általánosan jobbnak feltételezni. A választás az összeszerelési eljárástól, a munkaállomás elrendezésétől, a kezelői sorrendtől és az átvételi követelményektől függ.
Mit mond valójában egy 1/2 hüvelykes meghajtó a vevőnek?
A „1/2 hüvelykes” része a 1/2 hüvelykes digitális nyomatékkulcs szöggel A keresés általában a meghajtóra vagy a downstream socket interfészre vonatkozik. Ez egy fontos kompatibilitási paraméter, de nem teljes körű teljesítményspecifikáció.
A hajtás méretét a foglalattal, a rögzítővel, a célnyomatékkal és a hozzáférési térrel együtt kell figyelembe venni. Ha cserélhető fejű csavarkulcsot fontolgat, a vevőnek azt is meg kell erősítenie, hogy a betétfej hogyan csatlakozik a végső aljzathoz vagy rögzítőelemhez. Youba aktuális nyomatékkulcs tartomány magában foglalja a mechanikus és a digitális termékeket is, ezért az interfész döntését a modell szintjén kell meghozni, nem pedig a kulcsszóból feltételezni.
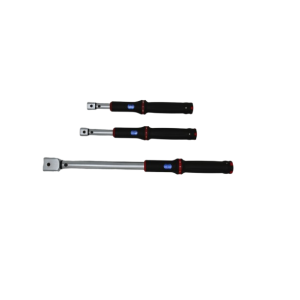
A XS sorozatú cserélhető fejű ablak stílusú, nyomatékkulcspéldául egy mechanikus, cserélhető fejű kattanókulcsként van dokumentálva. Közzétett információi nyomaték-szerszám referenciát adnak a vevőnek, de nem hoz létre integrált szögmérést. A forgatónyomaték plusz szög folyamatnál ez a határ fontos: az XS sorozat a nyomatékfokozattal foglalkozhat, míg a szögszabályozási módszert külön kell meghatározni.
Igazítsa a nyomatéktartományt a valódi munkaablakhoz
A magas maximális nyomatékérték nem teszi automatikusan jobban illeszkedővé a csavarkulcsot. A hasznos kérdés az, hogy a projekt normál illesztései kényelmesen elhelyezkednek-e a szerszám tervezett működési tartományán belül.
Mielőtt kiválasztaná a digitális nyomatékkulcs szöggel vagy külön nyomaték- és szögbeállítás esetén a vevőnek össze kell gyűjtenie a minimális, normál és maximális nyomatékkövetelményeket a célcsuklók között. Ez a közös lista lehetővé teszi a beszerzési csapat számára annak megítélését, hogy egy csavarkulcs fedi-e az alkalmazást, vagy több tartományra van szükség.
A döntési lánc egyszerű:
- A csukló nyomaték követelménye határozza meg a kívánt működési ablakot.
- A kezelőablak határozza meg, hogy melyik csavarkulcs-tartomány releváns.
- A csavarkulcs-tartomány befolyásolja a modell kiválasztását és az ellenőrzési/kalibrálási bizonyítékokat, amelyeket át kell tekinteni.
- Ha a szögfokozat csak néhány illesztésre vonatkozik, előfordulhat, hogy nem kell minden állomáson használni a szögbe állítható munkafolyamatot.
Ez hasznosabb, mintha csak a legnagyobb publikált nyomatékszámból választana.
A szögméréshez meghatározott műveleti sorrendre van szükség
A nyomaték plusz szög feladatnak meg kell határoznia a kezelői sorrendet a szerszám megrendelése előtt. Egy tipikus folyamat magában foglalhatja a rögzítő rögzítését, az előírt nyomatékkal való meghúzást, a visszaállítást vagy a szög módba lépést, majd a meghatározott szögben történő elforgatást. A pontos folyamat alkalmazásfüggő, de a beszerzési csapatnak tudnia kell, hogy az eszköznek mely lépéseket kell támogatnia.
Egy elektronikus nyomatékkulcs szöggel, a vevőnek ellenőriznie kell, hogy a kezelő honnan tudja, hogy a kezdeti nyomatékcélt elérte, hogyan kezdődik a szögmérés, és hogyan jelzi a befejezést. A vizuális, hangos vagy vibrációs visszajelzés segíthet, de ezek a funkciók csak akkor értékesek, ha illeszkednek a tényleges munkaállomáshoz.
Ha a szöget külön mérik, a vevőnek meg kell határoznia, hogyan kell a mérőeszközt referálni, és hogyan kerülheti el a kezelő a kiindulási helyzet elvesztését. Nem az a fontos, hogy a szögmódszer digitális vagy mechanikus; az, hogy a metódus következetesen végrehajtható-e a projekteljáráson belül.
A nyomatékpontosság és a szögellenőrzés nem ugyanaz a bizonyíték
A forgatónyomaték-teljesítmény és a szögmérés nem kezelhető egyetlen kombinált állításként. Egy szerszámnak lehet dokumentált nyomatékpontossági nyilatkozata anélkül, hogy ez az állítás igazolná egy szögfüggvény teljesítményét. Hasonlóképpen, egy szögbe állítható szerszámnak bizonyítékra van szüksége, hogy a szögfunkció a tervezett alkalmazásnak megfelelően működik.
Ez számít a beszállítói összehasonlítás során. A vevőnek meg kell kérdeznie, hogy melyik dokumentum támasztja alá a nyomaték specifikációját, milyen működési tartományra vagy irányra vonatkozik a megadott pontosság, és van-e saját ellenőrzési módszere a szögfunkcióknak. A projektspecifikáció megkövetelheti a kalibrálási tanúsítványt, az ellenőrzési jegyzőkönyvet vagy egy minta ellenőrzési lépést; a pontos követelmény az RFQ-ba tartozik.
A Youba digitális termékei ±2%-os pontosságú modelleket, valamint hangjelzést és LED-visszajelzést tartalmaznak. Ezek a közzétett jellemzők támogathatják a digitális nyomatékkulcs kiértékelést, de nem szabad kiterjeszteni őket a szögteljesítményre vonatkozó követelésekre, kivéve, ha az adott termékrekord megerősíti a szögmérést.
Mikor érdemes megadni egy integrált digitális szögfüggvényt
Az integrált digitális szögfunkció akkor lehet hasznos, ha ugyanaz a kezelő ismételten hajt végre egy nyomaték plusz szög sorozatot, és értékes a szerszámcserék csökkentése. Leegyszerűsítheti a munkafolyamatot is, ahol a kezelő számára előnyös, ha a nyomatékra és a szögre vonatkozó információk egyetlen eszközön állnak rendelkezésre.
Ez azonban nem jelenti azt, hogy minden 1/2 hüvelykes alkalmazáshoz integrált sarokszerszámra van szükség. Ha a projekt csak forgatónyomaték-specifikációkat használ, a szöglehetőség hozzáadása önmagában nem hoz létre értéket. Ha csak kis számú illesztés igényel szögszabályozást, egy külön jóváhagyott szögmódszer jobban illeszkedik a folyamathoz.
A specifikációt ezért a meghúzási módszerrel kell kezdeni, nem pedig a jellemzők listájával. Ez az ajánlatkérést az elvégzendő munkára összpontosítja.
Építse fel az RFQ-t a meghúzási eljárás köré
| RFQ bemenet | Miért számít |
|---|---|
| Rögzítő/kötés lista | Megmutatja, hogy mely ízületek igényelnek csak nyomatékot, és melyekhez nyomaték plusz szög. |
| Minimális, normál és maximális nyomaték | Meghatározza a valódi munkaablakot ahelyett, hogy csak a címsor tartományára hagyatkozna. |
| Szög követelmény | Megerősíti, hogy a szögmérés kötelező-e, és mely ízületeknél van rá szükség. |
| Meghajtó és aljzat interfész | Meghatározza a kompatibilitást a meglévő rögzítési rendszerrel. |
| Fej/belépés követelmény | Azt szabályozza, hogy a csavarkulcs fizikailag elérje-e a csuklót. |
| Visszacsatolási módszer | Meghatározza, hogy a vizuális, hangos vagy rezgő riasztások hasznosak-e a kezelő számára. |
| Kalibrálási/ellenőrzési dokumentum | Pontosítja, hogy milyen bizonyítékokat kell szállítani az eszközzel. |
| Mintapróba | Lehetővé teszi a vevő számára a teljes nyomaték- és szögmunkafolyamat ellenőrzését a tétel jóváhagyása előtt. |
Azon vásárlók számára, akik értékelik a 1 2 szögű nyomatékkulcs, a legjobb ajánlatkérés nem az, amelyik a leghosszabb szolgáltatáslistával rendelkezik. Ez az, amely egyértelművé teszi a szigorítási eljárást. Miután meghatározták a csatlakozási listát, a nyomatékablakot, a szöglépést, a hajtás/interfész és a bizonyítékkövetelményeket, a beszállítók egy olyan konfigurációval válaszolhatnak, amely ugyanazon a műszaki alapon összehasonlítható. A vásárlók használhatják a Youba-t digitális kijelzős nyomatékkulcs kategória mint egy termékfelfedezési útvonalat, és küldje el a jelentkezés részleteit a projekt érdeklődő oldal modellszintű megerősítéshez.
Korábbi hírek
Digitális hüvelykes nyomatékkulcs egység hibái: W...Következő hírek
Hogyan hasonlítsuk össze a professzionális 1/2 hüvelykes digitálisat...Jellemző termék
-
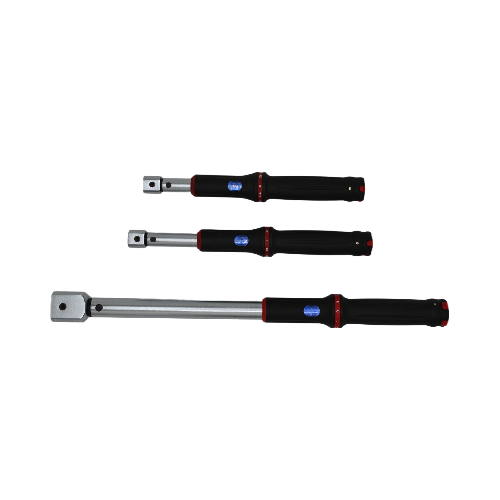 XS sorozatú cserélhető fejes ablak stílusú Cli...
TENGTUO ELECTRONIC TECHNOLOGY Cikkszám...
-
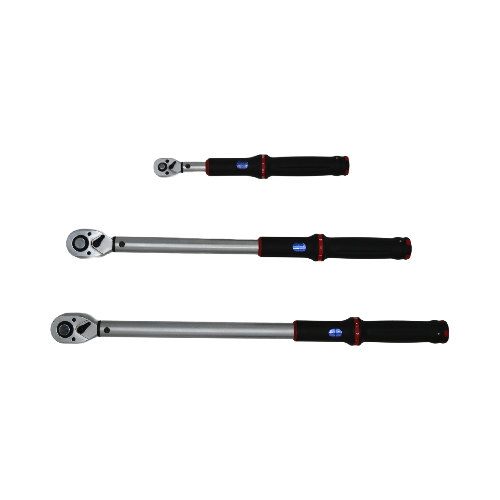 XS sorozatú ablakstílusú nyomatékkulcs
TENGTUO ELECTRONIC TECHNOLOGY Cikkszám...
-
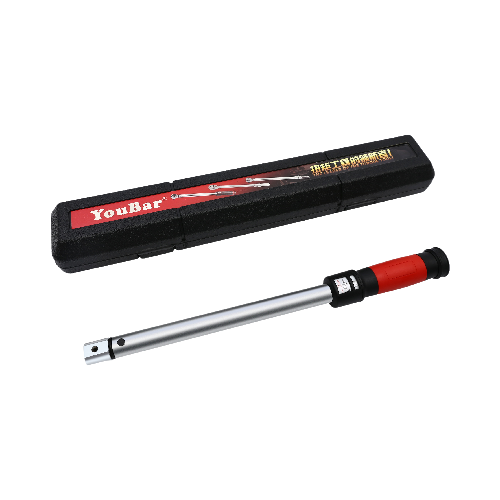 SL sorozatú cserélhető fejes ablak stílusú klip...
TENGTUO ELECTRONIC TECHNOLOGY cikkszám...