+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
როდესაც ბრუნვის მომენტი + კუთხე მნიშვნელოვანია 1/2 დიუმიანი გასაღების არჩევისას
ძიება ა 1 2 კუთხის ბრუნვის გასაღები ჩვეულებრივ მიუთითებს გამკაცრების პროცედურაზე, რომელიც მოიცავს ერთზე მეტ ბრუნვის სამიზნეს. მრავალი კონტროლირებადი დამაგრების სამუშაოებში, პირველი ნაბიჯი ადგენს წინასწარ დატვირთვას ბრუნვით, ხოლო მეორე ნაბიჯი ამატებს მითითებულ კუთხურ ბრუნვას. ეს ცვლის ხელსაწყოების შერჩევის კითხვას. გასაღები, რომელსაც შეუძლია გამოიყენოს საჭირო ბრუნვის მომენტი, შეიძლება კვლავ იყოს უვარგისი მთელი პროცესისთვის, თუ კუთხის გაზომვა მიუწვდომელია ან მუშავდება ცალკე მოწყობილობით. ინდუსტრიული მყიდველებისთვის სწორი საწყისი წერტილი არის დამაგრების პროცედურა: ბრუნვის საჭირო დიაპაზონი, კუთხის საფეხური, წამყვანი/ინტერფეისი, წვდომის პირობები, გადამოწმების მეთოდი და მტკიცებულება, რომელიც უნდა ახლდეს ხელსაწყოს.
მხოლოდ ბრუნვის გამკაცრება და ბრუნვა + კუთხე არის კონტროლის სხვადასხვა მეთოდი
მხოლოდ ბრუნვით გამკაცრება მთავრდება, როდესაც მიიღწევა საჭირო ბრუნვის სამიზნე. ბრუნვის-პლუს-კუთხის გამკაცრება ამატებს კიდევ ერთ კონტროლირებულ მოძრაობას საწყისი ბრუნვის ეტაპის შემდეგ. ამიტომ ხელსაწყო ან პროცესი უნდა განასხვავოს ორ სხვადასხვა რაოდენობას შორის: ბრუნი, რომელიც გამოიყენება შესაკრავზე და კუთხური ბრუნვა ბრუნვის ზღურბლის მიღწევის შემდეგ.
ეს განსხვავება მნიშვნელოვანია, რადგან ორი ეტაპი არ არის ურთიერთშემცვლელი. ჩვეულებრივი დაწკაპუნების გასაღები შეიძლება უზრუნველყოს მკაფიო ბრუნვის მოვლენა, მაგრამ ეს მოვლენა ავტომატურად არ ზომავს შემდეგ კუთხურ ბრუნვას. ა 1/2 ბრუნვის გასაღები კუთხით მაშასადამე, მოთხოვნა უნდა ითარგმნოს პროცესის დებულებაში: რა ბრუნვის მომენტი გამოიყენება პირველ რიგში, რა კუთხე მოჰყვება და როგორ გაიზომება ეს კუთხე.
შესყიდვების გუნდებისთვის პროცესის ეს განმარტება ხელს უშლის საერთო შეუსაბამობას. მომწოდებელს შეუძლია შესთავაზოს მექანიკურად შესაფერისი 1/2 დიუმიანი ბრუნვის გასაღები, თუმცა მყიდველმა შეიძლება მოგვიანებით აღმოაჩინოს, რომ შეკრების ფაქტობრივი სპეციფიკაცია ასევე მოითხოვს ცალკე კუთხის ლიანდაგს ან ინტეგრირებულ ციფრული კუთხის ფუნქციას.
რატომ ცვლის კუთხის ეტაპი ხელსაწყოს არჩევანს
კუთხის საფეხურის დამატების შემდეგ, მყიდველმა უნდა გადაწყვიტოს, კუთხე გაიზომება იგივე ხელსაწყოთი თუ ცალკე დამტკიცებული მეთოდით. ეს გადაწყვეტილება გავლენას ახდენს ხელსაწყოს არქიტექტურაზე, ოპერატორის სამუშაო პროცესზე და გადამოწმების გეგმაზე.
ინტეგრირებული ციფრული კუთხის ბრუნვის გასაღები შეუძლია დააკავშიროს ბრუნვის და კუთხის ინფორმაცია ერთ ოპერაციულ თანმიმდევრობაში, როდესაც პროდუქტი სპეციალურად შექმნილია ამ მიზნით. გარე კუთხის ლიანდაგთან დაწყვილებულ ჩვეულებრივ მექანიკურ ქანჩს შეუძლია მიაღწიოს განსხვავებულ სამუშაო პროცესს: ერთი ხელსაწყო აკონტროლებს ბრუნვას, ხოლო მეორე მოწყობილობა აკონტროლებს კუთხის ბრუნვას. არც ერთი მოწყობა არ უნდა ჩაითვალოს უნივერსალურად უკეთესი. არჩევანი დამოკიდებულია შეკრების პროცედურაზე, სამუშაო სადგურის განლაგებაზე, ოპერატორის თანმიმდევრობასა და მიღების მოთხოვნებზე.
რას ეუბნება 1/2 დიუმიანი დისკი მყიდველს?
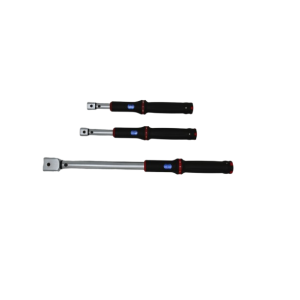
ა-ს „1/2-დიუმიანი“ ნაწილი 1/2 დიუმიანი ციფრული ბრუნვის გასაღები კუთხით ძებნა ჩვეულებრივ ეხება დისკის ან ქვედა დინების სოკეტის ინტერფეისს. ეს არის მნიშვნელოვანი თავსებადობის პარამეტრი, მაგრამ ეს არ არის შესრულების სრული სპეციფიკაცია.
ამძრავის ზომა გასათვალისწინებელია სოკეტთან, შესაკრავთან, სამიზნე ბრუნვისა და წვდომის სივრცესთან ერთად. თუ განიხილება ურთიერთშემცვლელი ქანჩის გასაღები, მყიდველმა ასევე უნდა დაადასტუროს, როგორ უკავშირდება ჩასმის თავი ბოლო ბუდესთან ან შესაკრავის ინტერფეისთან. იუბას მიმდინარეობა ბრუნვის გასაღების დიაპაზონი მოიცავს როგორც მექანიკურ, ასევე ციფრულ პროდუქტებს, ამიტომ ინტერფეისის გადაწყვეტილება უნდა იქნას მიღებული მოდელის დონეზე და არა მხოლოდ საკვანძო სიტყვიდან გამომდინარე.
The XS სერიის ურთიერთშემცვლელი თავის ფანჯრის სტილი დააწკაპუნეთ ბრუნვის გასაღებიმაგალითად, დოკუმენტირებულია, როგორც მექანიკური ურთიერთშემცვლელი თავების დაწკაპუნების გასაღები. მისი გამოქვეყნებული ინფორმაცია მყიდველს აძლევს ბრუნვის ხელსაწყოს მითითებას, მაგრამ ის არ ადგენს ინტეგრირებულ კუთხის გაზომვას. ბრუნვის-პლუს-კუთხის პროცესისთვის ეს ზღვარი მნიშვნელოვანია: XS სერია შეიძლება მიმართოს ბრუნვის სტადიას, ხოლო კუთხის კონტროლის მეთოდი ცალკე უნდა განისაზღვროს.
შეადარეთ ბრუნვის დიაპაზონი რეალურ სამუშაო ფანჯარას
მაღალი მაქსიმალური ბრუნვის მნიშვნელობა ავტომატურად არ ხდის გასაღების უკეთეს მორგებას. სასარგებლო კითხვაა, არის თუ არა პროექტის ნორმალური სახსრები კომფორტულად მოთავსებული ხელსაწყოს სამუშაო დიაპაზონში.
არჩევამდე ა ციფრული ბრუნვის გასაღები კუთხით ან ბრუნვისა და კუთხის ცალკე დაყენებით, მყიდველმა უნდა შეაგროვოს მინიმალური, ნორმალური და მაქსიმალური ბრუნვის მოთხოვნები სამიზნე სახსრებზე. ეს ერთობლივი სია საშუალებას აძლევს მიმწოდებელ გუნდს განსაჯოს, ფარავს თუ არა აპლიკაციას ერთი გასაღები, თუ საჭიროა რამდენიმე დიაპაზონი.
გადაწყვეტილების ჯაჭვი მარტივია:
- ერთობლივი ბრუნვის მოთხოვნა განსაზღვრავს საჭირო ოპერაციულ ფანჯარას.
- ოპერაციული ფანჯარა განსაზღვრავს, თუ რომელი გასაღების დიაპაზონია შესაბამისი.
- გასაღების დიაპაზონი გავლენას ახდენს მოდელის შერჩევაზე და გადამოწმების/კალიბრაციის მტკიცებულებებზე, რომლებიც უნდა განიხილებოდეს.
- თუ კუთხის საფეხური ეხება მხოლოდ ზოგიერთ სახსარს, კუთხიანი სამუშაო ნაკადის გამოყენება შეიძლება არ დაგჭირდეთ ყველა სადგურზე.
ეს უფრო სასარგებლოა, ვიდრე მხოლოდ გამოქვეყნებული ბრუნვის რაოდენობის არჩევა.
კუთხის გაზომვას სჭირდება განსაზღვრული ოპერაციული თანმიმდევრობა
ბრუნვის დამატებული კუთხის სამუშაო უნდა მიუთითებდეს ოპერატორის თანმიმდევრობას ხელსაწყოს შეკვეთამდე. ტიპიური თანმიმდევრობა შეიძლება მოიცავდეს შესაკრავის დაჯდომას, დადგენილ ბრუნვამდე გამკაცრებას, გადატვირთვას ან კუთხის რეჟიმში შესვლას, შემდეგ როტაციას მითითებული კუთხით. ზუსტი პროცესი დამოკიდებულია განაცხადზე, მაგრამ შესყიდვების ჯგუფმა უნდა იცოდეს, რომელ ნაბიჯებს უნდა დაუჭიროს მხარი ამ ინსტრუმენტმა.
ამისთვის ელექტრონული ბრუნვის გასაღები კუთხითმყიდველმა უნდა შეამოწმოს, თუ როგორ იცის ოპერატორმა საწყისი ბრუნვის სამიზნე მიღწეული, როგორ იწყება კუთხის გაზომვა და როგორ არის მითითებული დასრულება. ვიზუალური, ხმოვანი ან ვიბრაციული გამოხმაურება შეიძლება დაგვეხმაროს, მაგრამ ეს ფუნქციები ღირებულია მხოლოდ იმ შემთხვევაში, თუ ისინი შეესაბამება რეალურ სამუშაო სადგურს.
სადაც კუთხე ცალ-ცალკე იზომება, მყიდველმა უნდა განსაზღვროს, თუ როგორ არის მითითებული ლიანდაგი და როგორ აცილებს ოპერატორს საწყისი პოზიციის დაკარგვა. მთავარი ის არ არის, კუთხის მეთოდი ციფრულია თუ მექანიკური; შესაძლებელია თუ არა მეთოდის თანმიმდევრულად შესრულება პროექტის პროცედურის ფარგლებში.
ბრუნვის სიზუსტე და კუთხის გადამოწმება არ არის იგივე მტკიცებულება
ბრუნვის შესრულება და კუთხის გაზომვა არ უნდა განიხილებოდეს როგორც ერთი კომბინირებული პრეტენზია. ხელსაწყოს შეიძლება ჰქონდეს დოკუმენტირებული ბრუნვის სიზუსტის განცხადება ამ განცხადების გარეშე, რომელიც ადასტურებს კუთხის ფუნქციის შესრულებას. ანალოგიურად, კუთხის შესაძლებელ ხელსაწყოს სჭირდება მტკიცებულება იმისა, რომ კუთხის ფუნქცია მუშაობს ისე, როგორც საჭიროა დანიშნულებისამებრ.
ეს მნიშვნელოვანია მომწოდებლის შედარების დროს. მყიდველმა უნდა იკითხოს რა დოკუმენტი უჭერს მხარს ბრუნვის სპეციფიკაციას, რა ოპერაციულ დიაპაზონს ან მიმართულებას ეხება აღნიშნული სიზუსტე და აქვს თუ არა კუთხის ფუნქციონირებას საკუთარი გადამოწმების მეთოდი. პროექტის სპეციფიკაციამ შეიძლება მოითხოვოს კალიბრაციის სერტიფიკატი, ინსპექტირების ჩანაწერი ან ნიმუშის გადამოწმების ეტაპი; ზუსტი მოთხოვნა ეკუთვნის RFQ-ს.
Youba-ს ციფრული პროდუქტები მოიცავს მოდელებს ±2% სიზუსტით, პლუს ზუმერით და LED გამოხმაურებით. ამ გამოქვეყნებულ ფუნქციებს შეუძლია მხარი დაუჭიროს ციფრული ბრუნვის ქანჩის შეფასებას, მაგრამ ისინი არ უნდა გაფართოვდეს კუთხის შესრულების პრეტენზიაში, თუ კონკრეტული პროდუქტის ჩანაწერი არ ადასტურებს კუთხის გაზომვას.
როდესაც ინტეგრირებული ციფრული კუთხის ფუნქცია ღირს მითითება
ინტეგრირებული ციფრული კუთხის ფუნქცია შეიძლება იყოს გამოსადეგი, როდესაც ერთი და იგივე ოპერატორი არაერთხელ ასრულებს ბრუნვის-პლუს-კუთხის თანმიმდევრობას და ხელსაწყოს ცვლილებების შემცირება ღირებულია. მას ასევე შეუძლია გაამარტივოს სამუშაო პროცესი, სადაც ოპერატორს სარგებლობს ბრუნვისა და კუთხის შესახებ ინფორმაციის არსებობა ერთ მოწყობილობაზე.
თუმცა, ეს არ ნიშნავს იმას, რომ ყოველ 1/2 დიუმიან აპლიკაციას სჭირდება ინტეგრირებული კუთხის ინსტრუმენტი. თუ პროექტი იყენებს მხოლოდ ბრუნვის სპეციფიკაციებს, კუთხის შესაძლებლობის დამატება თავისთავად არ ქმნის მნიშვნელობას. თუ სახსრების მხოლოდ მცირე რაოდენობა მოითხოვს კუთხის კონტროლს, ცალკე დამტკიცებული კუთხის მეთოდი შეიძლება უკეთ მოერგოს პროცესს.
შესაბამისად, დაზუსტება უნდა დაიწყოს გამკაცრების მეთოდით და არა მახასიათებლების სიით. ეს ინარჩუნებს RFQ-ს ორიენტირებულ სამუშაოზე, რომელიც უნდა შესრულდეს.
შექმენით RFQ გამკაცრების პროცედურის გარშემო
| RFQ შეყვანა | რატომ აქვს მნიშვნელობა |
|---|---|
| შესაკრავი/ერთობლივი სია | გვიჩვენებს, რომელ სახსარს სჭირდება მხოლოდ ბრუნვის მომენტი და რომელიც მოითხოვს ბრუნვას პლუს კუთხეს. |
| მინიმალური, ნორმალური და მაქსიმალური ბრუნვის მომენტი | განსაზღვრავს რეალურ სამუშაო ფანჯარას იმის ნაცვლად, რომ დაეყრდნოს მხოლოდ სათაურის დიაპაზონს. |
| კუთხის მოთხოვნა | ადასტურებს არის თუ არა კუთხის გაზომვა სავალდებულო და რომელ სახსრებს სჭირდება ეს. |
| წამყვანი და სოკეტის ინტერფეისი | განსაზღვრავს თავსებადობას არსებულ დამაგრების სისტემასთან. |
| ხელმძღვანელი/წვდომის მოთხოვნა | აკონტროლებს, შეუძლია თუ არა გასაღები ფიზიკურად მიაღწიოს სახსარს. |
| უკუკავშირის მეთოდი | განსაზღვრავს, სასარგებლოა თუ არა ოპერატორისთვის ვიზუალური, ხმოვანი ან ვიბრაციული გაფრთხილებები. |
| კალიბრაციის/დამოწმების დოკუმენტი | განმარტავს, თუ რა მტკიცებულება უნდა მიეწოდოს ხელსაწყოს. |
| საცდელი ნიმუში | მყიდველს უფლებას აძლევს, გადაამოწმოს ბრუნვისა და კუთხის სრული ნაკადი სერიის დამტკიცებამდე. |
მყიდველებისთვის, რომლებიც აფასებენ ა 1 2 კუთხის ბრუნვის გასაღები, საუკეთესო RFQ არ არის ყველაზე გრძელი ფუნქციების სია. ეს არის ის, რაც ცხადყოფს გამკაცრების პროცედურას. როდესაც ერთობლივი სია, ბრუნვის ფანჯარა, კუთხის საფეხური, წამყვანი/ინტერფეისი და მტკიცებულების მოთხოვნები განისაზღვრება, მომწოდებლებს შეუძლიათ უპასუხონ კონფიგურაციით, რომელიც შეიძლება შედარდეს იმავე ტექნიკურ საფუძველზე. მყიდველებს შეუძლიათ გამოიყენონ Youba's ციფრული ეკრანის ბრუნვის გასაღების კატეგორია როგორც პროდუქტის აღმოჩენის ერთი გზა და წარადგინეთ განაცხადის დეტალები პროექტის მოთხოვნის გვერდი მოდელის დონის დადასტურებისთვის.
წინა სიახლე
ციფრული ინჩ-ფუნტი ბრუნვის გასაღების ერთეულის შეცდომები: W...შემდეგი სიახლე
როგორ შევადაროთ პროფესიონალური 1/2 დიუმიანი ციფრული...მხატვრული პროდუქტი
-
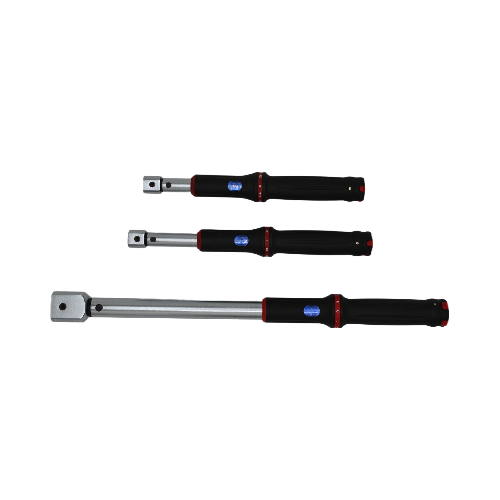 XS სერიის ცვალებადი თავსახურის ფანჯრის სტილის კლი...
TENGTUO ELECTRONIC TECHNOLOGY საქონელი NO...
-
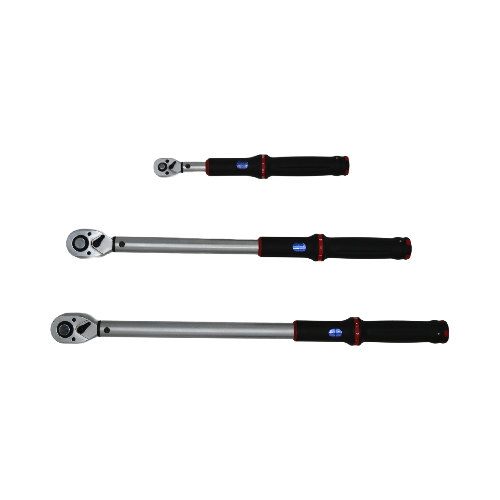 XS სერიის ფანჯრის სტილი დააწკაპუნეთ ბრუნვის გასაღები
TENGTUO ELECTRONIC TECHNOLOGY საქონელი NO...
-
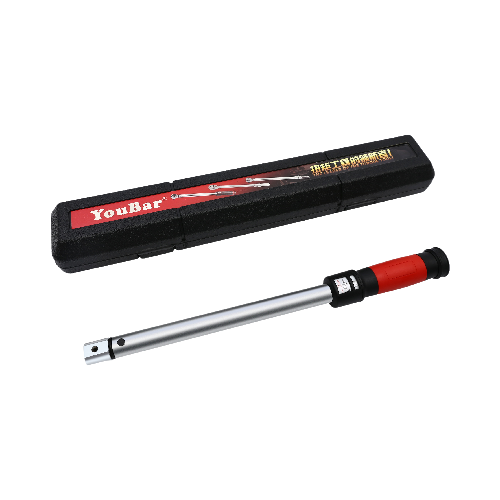 SL სერიის ცვალებადი თავსახურის ფანჯრის სტილის კლი...
TENGTUO ELECTRONIC TECHNOLOGY საქონელი NO...