+८६ १८११६३६०५८५
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur
एक शोध 1 2 कोन टॉर्क रेंच सामान्यत: घट्ट करण्याच्या प्रक्रियेकडे निर्देश करते ज्यामध्ये एकाच टॉर्क लक्ष्यापेक्षा जास्त समावेश असतो. अनेक नियंत्रित फास्टनिंग जॉब्समध्ये, पहिली पायरी टॉर्कसह प्रीलोड स्थापित करते आणि दुसरी पायरी निर्दिष्ट कोनीय रोटेशन जोडते. ते साधन-निवड प्रश्न बदलते. कोन मापन उपलब्ध नसल्यास किंवा वेगळ्या उपकरणाद्वारे हाताळले गेल्यास आवश्यक टॉर्क लागू करू शकणारे रेंच पूर्ण प्रक्रियेसाठी अद्याप अनुपयुक्त असू शकते. औद्योगिक खरेदीदारांसाठी, योग्य प्रारंभ बिंदू ही फास्टनिंग प्रक्रिया आहे: आवश्यक टॉर्क श्रेणी, कोन पायरी, ड्राइव्ह/इंटरफेस, प्रवेश परिस्थिती, पडताळणी पद्धत आणि साधनासह आवश्यक पुरावे.
टॉर्क-केवळ घट्ट करणे आणि टॉर्क + कोन या वेगवेगळ्या नियंत्रण पद्धती आहेत
आवश्यक टॉर्क लक्ष्य गाठल्यावर फक्त टॉर्क घट्ट करणे समाप्त होते. टॉर्क-प्लस-एंगल टाइटनिंग प्रारंभिक टॉर्क स्टेजनंतर आणखी एक नियंत्रित हालचाली जोडते. त्यामुळे साधन किंवा प्रक्रियेने दोन भिन्न प्रमाणांमध्ये फरक केला पाहिजे: फास्टनरवर टॉर्क लागू केला जातो आणि टॉर्क थ्रेशोल्ड गाठल्यानंतर कोनीय रोटेशन.
हा फरक महत्त्वाचा आहे कारण दोन टप्पे अदलाबदल करण्यायोग्य नाहीत. पारंपारिक क्लिक रेंच स्पष्ट टॉर्क इव्हेंट प्रदान करू शकते, परंतु तो इव्हेंट खालील कोनीय रोटेशन स्वयंचलितपणे मोजत नाही. ए कोनासह 1/2 टॉर्क रेंच आवश्यकता म्हणून प्रक्रिया विधानामध्ये भाषांतरित केले पाहिजे: प्रथम कोणता टॉर्क लागू केला जातो, कोणता कोन पुढे येतो आणि तो कोन कसा मोजला जाईल.
खरेदी संघांसाठी, ती प्रक्रिया व्याख्या सामान्य विसंगती प्रतिबंधित करते. एक पुरवठादार यांत्रिकदृष्ट्या योग्य 1/2-इंच टॉर्क रेंच देऊ शकतो, तरीही खरेदीदार नंतर शोधू शकतो की वास्तविक असेंबली स्पेसिफिकेशनसाठी स्वतंत्र अँगल गेज किंवा एकात्मिक डिजिटल कोन फंक्शन देखील आवश्यक आहे.
कोन स्टेज साधन निवड का बदलते
एकदा कोन स्टेज जोडल्यानंतर, खरेदीदाराने ठरवले पाहिजे की कोन त्याच साधनाने मोजला जाईल की वेगळ्या मंजूर पद्धतीद्वारे. तो निर्णय टूल आर्किटेक्चर, ऑपरेटर वर्कफ्लो आणि सत्यापन योजना प्रभावित करतो.
एकात्मिक डिजिटल कोन टॉर्क रेंच जेव्हा उत्पादन विशेषत: त्या उद्देशासाठी डिझाइन केलेले असते तेव्हा टॉर्क आणि कोनीय माहिती एका ऑपरेटिंग अनुक्रमात एकत्र करू शकते. बाह्य कोन गेजसह जोडलेले पारंपारिक यांत्रिक रेंच भिन्न कार्यप्रवाह साध्य करू शकते: एक साधन टॉर्क नियंत्रित करते आणि दुसरे उपकरण कोनीय रोटेशन नियंत्रित करते. कोणतीही व्यवस्था सार्वत्रिकदृष्ट्या चांगली आहे असे मानता कामा नये. निवड विधानसभा प्रक्रिया, वर्कस्टेशन लेआउट, ऑपरेटर क्रम आणि स्वीकृती आवश्यकता यावर अवलंबून असते.
1/2-इंच ड्राइव्ह खरेतर खरेदीदाराला काय सांगते?
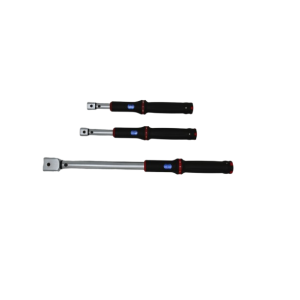
a चा “1/2-इंच” भाग कोनासह 1/2 इंच डिजिटल टॉर्क रेंच शोध साधारणपणे ड्राइव्ह किंवा डाउनस्ट्रीम सॉकेट इंटरफेसचा संदर्भ देते. हे एक महत्त्वाचे सुसंगतता मापदंड आहे, परंतु ते संपूर्ण कार्यप्रदर्शन तपशील नाही.
ड्राईव्हचा आकार सॉकेट, फास्टनर, टार्गेट टॉर्क आणि ऍक्सेस स्पेससह एकत्रितपणे विचारात घेणे आवश्यक आहे. अदलाबदल करण्यायोग्य-हेड रेंचचा विचार केला जात असल्यास, खरेदीदाराने हेड अंतिम सॉकेट किंवा फास्टनर इंटरफेसशी कसे जोडले जाते याची पुष्टी देखील केली पाहिजे. Youba चे वर्तमान टॉर्क रेंच श्रेणी मेकॅनिकल आणि डिजिटल दोन्ही उत्पादनांचा समावेश आहे, त्यामुळे इंटरफेसचा निर्णय केवळ कीवर्डवरून गृहीत न धरता मॉडेल स्तरावर घेतला पाहिजे.
द XS मालिका इंटरचेंज करण्यायोग्य हेड विंडो शैली टॉर्क रेंच क्लिक करा, उदाहरणार्थ, यांत्रिक अदलाबदल करण्यायोग्य-हेड क्लिक रेंच म्हणून दस्तऐवजीकरण केले आहे. त्याची प्रकाशित माहिती खरेदीदारास टॉर्क-टूल संदर्भ देते, परंतु ते एकात्मिक कोन मापन स्थापित करत नाही. टॉर्क-प्लस-एंगल प्रक्रियेसाठी, ती सीमा महत्त्वाची आहे: XS मालिका टॉर्क स्टेजला संबोधित करू शकते, तर कोन-नियंत्रण पद्धत स्वतंत्रपणे परिभाषित करणे आवश्यक आहे.
टॉर्क श्रेणी वास्तविक कार्यरत विंडोशी जुळवा
उच्च कमाल टॉर्क मूल्य आपोआप रेंचला अधिक योग्य बनवत नाही. उपयुक्त प्रश्न हा आहे की प्रकल्पातील सामान्य सांधे साधनाच्या इच्छित कार्यक्षेत्रात आरामात बसतात का.
निवडण्यापूर्वी ए कोनासह डिजिटल टॉर्क रेंच किंवा स्वतंत्र टॉर्क-आणि-अँगल सेटअप, खरेदीदाराने लक्ष्य जोड्यांमध्ये किमान, सामान्य आणि कमाल टॉर्क आवश्यकता गोळा केल्या पाहिजेत. ती संयुक्त यादी सोर्सिंग टीमला एक पाना अर्ज कव्हर करते की अनेक श्रेणी आवश्यक आहेत हे ठरवू देते.
निर्णय साखळी सरळ आहे:
- संयुक्त टॉर्क आवश्यकता आवश्यक ऑपरेटिंग विंडो परिभाषित करते.
- ऑपरेटिंग विंडो कोणती रेंच श्रेणी संबंधित आहे हे निर्धारित करते.
- पाना श्रेणी मॉडेल निवड आणि सत्यापन/कॅलिब्रेशन पुरावे प्रभावित करते ज्याचे पुनरावलोकन केले पाहिजे.
- जर कोन स्टेज फक्त काही सांध्यांना लागू होत असेल तर, कोन-सक्षम कार्यप्रवाह प्रत्येक स्टेशनवर वापरण्याची आवश्यकता नाही.
केवळ सर्वात मोठ्या प्रकाशित टॉर्क नंबरमधून निवडण्यापेक्षा हे अधिक उपयुक्त आहे.
कोन मापन एक परिभाषित ऑपरेटिंग क्रम आवश्यक आहे
टॉर्क-प्लस-एंगल जॉबने टूल ऑर्डर करण्यापूर्वी ऑपरेटरचा क्रम निर्दिष्ट केला पाहिजे. ठराविक क्रमामध्ये फास्टनर बसणे, निर्धारित टॉर्कवर घट्ट करणे, कोन मोड रीसेट करणे किंवा प्रविष्ट करणे, नंतर निर्दिष्ट कोनातून फिरणे यांचा समावेश असू शकतो. अचूक प्रक्रिया अर्जावर अवलंबून आहे, परंतु खरेदी संघाला हे माहित असले पाहिजे की साधनाने कोणत्या चरणांचे समर्थन केले पाहिजे.
एक साठी कोनासह इलेक्ट्रॉनिक टॉर्क रेंच, खरेदीदाराने प्रारंभिक टॉर्क लक्ष्य गाठले आहे हे ऑपरेटरला कसे कळते, कोन मापन कसे सुरू होते आणि पूर्ण कसे सूचित केले जाते हे सत्यापित केले पाहिजे. व्हिज्युअल, श्रवणीय किंवा कंपन अभिप्राय मदत करू शकतात, परंतु ती कार्ये वास्तविक वर्कस्टेशनमध्ये बसल्यासच मौल्यवान असतात.
जेथे कोन स्वतंत्रपणे मोजले जाते, तेथे खरेदीदाराने गेजचा संदर्भ कसा दिला जातो आणि ऑपरेटर प्रारंभिक स्थिती गमावणे कसे टाळतो हे परिभाषित केले पाहिजे. महत्त्वाचा मुद्दा हा नाही की कोन पद्धत डिजिटल आहे की यांत्रिक आहे; ही पद्धत प्रकल्प प्रक्रियेत सातत्याने कार्यान्वित केली जाऊ शकते की नाही.
टॉर्क अचूकता आणि कोन पडताळणी हे समान पुरावे नाहीत
टॉर्क कार्यप्रदर्शन आणि कोन मापन एक संयुक्त हक्क म्हणून मानले जाऊ नये. कोन फंक्शनचे कार्यप्रदर्शन सिद्ध करणाऱ्या विधानाशिवाय साधनामध्ये टॉर्क-अचूकता विधान असू शकते. त्याचप्रमाणे, कोन-सक्षम साधनास पुराव्याची आवश्यकता असते की कोन कार्य इच्छित अनुप्रयोगासाठी आवश्यकतेनुसार कार्य करते.
पुरवठादारांच्या तुलनेत हे महत्त्वाचे आहे. खरेदीदाराने टॉर्क स्पेसिफिकेशनला कोणता दस्तऐवज सपोर्ट करतो, सांगितलेली अचूकता कोणत्या ऑपरेटिंग रेंज किंवा दिशांना लागू होते आणि कोन कार्यक्षमतेची स्वतःची पडताळणी पद्धत आहे का हे विचारावे. प्रोजेक्ट स्पेसिफिकेशनसाठी कॅलिब्रेशन प्रमाणपत्र, तपासणी रेकॉर्ड किंवा नमुना पडताळणी पायरी आवश्यक असू शकते; अचूक आवश्यकता RFQ मध्ये आहे.
Youba च्या डिजिटल उत्पादनांमध्ये नमूद केलेल्या ±2% अचूकतेसह बजर आणि LED फीडबॅक असलेले मॉडेल समाविष्ट आहेत. ती प्रकाशित वैशिष्ट्ये डिजिटल टॉर्क-रिंच मूल्यांकनास समर्थन देऊ शकतात, परंतु विशिष्ट उत्पादन रेकॉर्डने कोन मापनाची पुष्टी केल्याशिवाय ते कोन-कार्यप्रदर्शन दाव्यामध्ये वाढवले जाऊ नयेत.
जेव्हा एकात्मिक डिजिटल अँगल फंक्शन निर्दिष्ट करणे योग्य असते
जेव्हा तोच ऑपरेटर वारंवार टॉर्क-प्लस-अँगल सीक्वेन्स करतो आणि साधनातील बदल कमी करणे मौल्यवान असते तेव्हा एकात्मिक डिजिटल अँगल फंक्शन उपयोगी ठरू शकते. हे वर्कफ्लो देखील सुलभ करू शकते जेथे ऑपरेटरला टॉर्क आणि कोन माहिती एका डिव्हाइसवर उपलब्ध असल्याने फायदा होतो.
तथापि, याचा अर्थ असा नाही की प्रत्येक 1/2-इंच अनुप्रयोगास एकात्मिक कोन साधनाची आवश्यकता आहे. जर प्रकल्प केवळ टॉर्क-विशिष्टता वापरत असेल तर, कोन क्षमता जोडल्याने स्वतःच मूल्य तयार होत नाही. जर फक्त थोड्या सांध्यांना कोन नियंत्रणाची आवश्यकता असेल, तर वेगळी मंजूर कोन पद्धत या प्रक्रियेस अधिक चांगल्या प्रकारे बसू शकते.
स्पेसिफिकेशनची सुरुवात वैशिष्ट्यांच्या सूचीऐवजी घट्ट करण्याच्या पद्धतीने झाली पाहिजे. ते RFQ ला आवश्यक कामावर केंद्रित ठेवते.
कडक करण्याच्या प्रक्रियेभोवती RFQ तयार करा
| RFQ इनपुट | व्हय इट मॅटर |
|---|---|
| फास्टनर/संयुक्त यादी | कोणत्या सांध्यांना फक्त टॉर्क आवश्यक आहे आणि ज्यांना टॉर्क अधिक कोन आवश्यक आहे ते दर्शविते. |
| किमान, सामान्य आणि कमाल टॉर्क | केवळ हेडलाइन रेंजवर अवलंबून न राहता वास्तविक कार्यरत विंडो परिभाषित करते. |
| कोन आवश्यकता | कोन मापन अनिवार्य आहे की नाही आणि कोणत्या सांध्यांना त्याची आवश्यकता आहे याची पुष्टी करते. |
| ड्राइव्ह आणि सॉकेट इंटरफेस | विद्यमान फास्टनिंग सिस्टमसह सुसंगतता निर्धारित करते. |
| डोके/प्रवेश आवश्यकता | पाना शारीरिकरित्या सांध्यापर्यंत पोहोचू शकतो की नाही हे नियंत्रित करते. |
| अभिप्राय पद्धत | ऑपरेटरसाठी व्हिज्युअल, श्रवणीय किंवा कंपन सूचना उपयुक्त आहेत की नाही हे परिभाषित करते. |
| कॅलिब्रेशन/सत्यापन दस्तऐवज | साधनासह कोणते पुरावे दिले जावेत हे स्पष्ट करते. |
| नमुना चाचणी | बॅच मंजूरीपूर्वी पूर्ण टॉर्क-आणि-अँगल वर्कफ्लो सत्यापित करण्यासाठी खरेदीदारास अनुमती देते. |
मूल्यमापन करणाऱ्या खरेदीदारांसाठी अ 1 2 कोन टॉर्क रेंच, सर्वोत्कृष्ट RFQ सर्वात लांब वैशिष्ट्य सूचीसह नाही. तेच घट्ट करण्याची प्रक्रिया स्पष्ट करते. जॉइंट लिस्ट, टॉर्क विंडो, अँगल स्टेप, ड्राइव्ह/इंटरफेस आणि पुरावे आवश्यकता परिभाषित केल्यावर, पुरवठादार अशा कॉन्फिगरेशनसह प्रतिसाद देऊ शकतात ज्याची समान तांत्रिक आधारावर तुलना केली जाऊ शकते. खरेदीदार Youba चा वापर करू शकतात डिजिटल प्रदर्शन टॉर्क रेंच श्रेणी एक उत्पादन-शोध मार्ग म्हणून आणि द्वारे अर्ज तपशील सबमिट करा प्रकल्प चौकशी पृष्ठ मॉडेल-स्तरीय पुष्टीकरणासाठी.
मागील बातम्या
डिजिटल इंच-पाउंड टॉर्क रेंच युनिट त्रुटी: W...पुढील बातम्या
व्यावसायिक 1/2-इंच डिजिटलची तुलना कशी करावी...वैशिष्ट्य उत्पादन
-
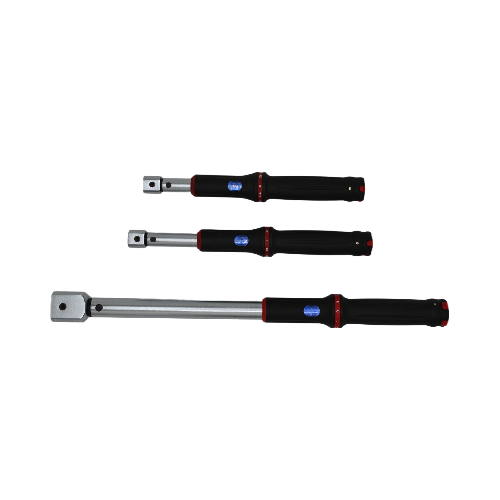 XS मालिका इंटरचेंजेबल हेड विंडो स्टाइल क्ली...
TENGTUO इलेक्ट्रॉनिक तंत्रज्ञान आयटम क्रमांक...
-
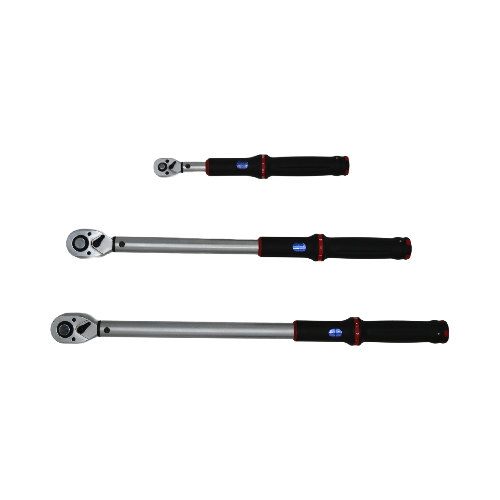 XS मालिका विंडो शैली टॉर्क रेंच क्लिक करा
TENGTUO इलेक्ट्रॉनिक तंत्रज्ञान आयटम क्रमांक...
-
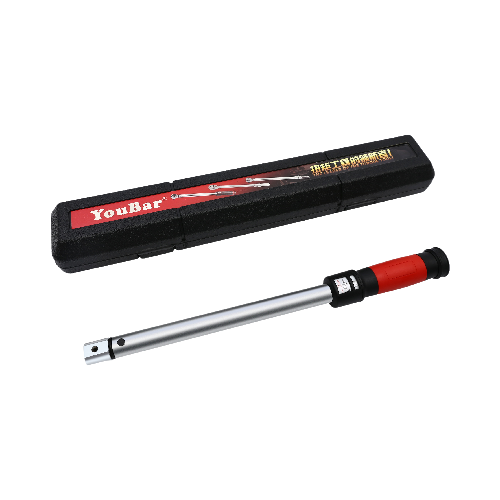 SL मालिका अदलाबदल करण्यायोग्य हेड विंडो स्टाइल क्ली...
TENGTUO इलेक्ट्रॉनिक तंत्रज्ञान आयटम क्रमांक...