
+۸۶ ۱۸۱۱۶۳۶۰۵۸۵
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


د لټون لپاره 1 2 زاویه تورک رنچ معمولا د سخت کولو طرزالعمل ته اشاره کوي چې د یو واحد تورک هدف څخه ډیر پکې شامل وي. په ډیری کنټرول شوي ګړندی کولو کارونو کې ، لومړی مرحله د تورک سره پری لوډ رامینځته کوي او دوهم ګام یو مشخص زاویه گردش اضافه کوي. دا د وسیلې انتخاب پوښتنې بدلوي. یو رنچ چې د اړتیا وړ تورک پلي کولی شي لاهم د بشپړ پروسې لپاره مناسب نه وي که د زاویه اندازه کول شتون نلري یا د جلا وسیلې لخوا اداره کیږي. د صنعتي پیرودونکو لپاره، د پیل کولو سمه نقطه له همدې امله د ګړندی کولو کړنلاره ده: د اړتیا وړ تورک رینج، زاویه مرحله، ډرایو/انټرفیس، د لاسرسي شرایط، د تایید طریقه او شواهد چې باید د وسیلې سره وي.
تورک - یوازې سخت کول او تورک + زاویه د کنټرول مختلف میتودونه دي
یوازې د تورک کلک کول پای ته رسیږي کله چې اړین تورک هدف ته ورسیږي. د تورک پلس زاویه ټینګول د لومړني تورک مرحلې وروسته یو بل کنټرول شوي حرکت اضافه کوي. له همدې امله وسیله یا پروسه باید د دوه مختلف مقدارونو ترمینځ توپیر وکړي: تورک په فاسټنر باندې پلي کیږي او د تورک حد ته رسیدو وروسته زاویه گردش.
دا توپیر مهم دی ځکه چې دوه مرحلې د تبادلې وړ ندي. یو دودیز کلیک رنچ ممکن روښانه تورک پیښه چمتو کړي ، مګر دا پیښه په اوتومات ډول لاندې زاویه گردش نه اندازه کوي. الف 1/2 torque رنچ د زاویه سره له همدې امله اړتیا باید د پروسې بیان ته وژباړل شي: کوم تورک لومړی پلي کیږي ، کومه زاویه تعقیب کیږي ، او دا زاویه به څنګه اندازه شي.
د تدارکاتو ټیمونو لپاره، د پروسې تعریف د یو عام بې اتفاقۍ مخه نیسي. یو عرضه کوونکی کولی شي د میخانیکي پلوه مناسب 1/2 انچ تورک رنچ وړاندې کړي، مګر بیا هم پیرودونکي ممکن وروسته معلومه کړي چې د اصلي اسمبلۍ مشخصات هم د جلا زاویه ګیج یا مدغم ډیجیټل زاویه فعالیت ته اړتیا لري.
ولې د زاویه مرحله د وسیلې انتخاب بدلوي
یوځل چې د زاویه مرحله اضافه شي ، پیرودونکي باید پریکړه وکړي چې ایا زاویه به د ورته وسیلې لخوا اندازه شي یا د جلا تصویب شوي میتود لخوا. دا پریکړه د وسیلې جوړښت ، د آپریټر کاري فلو او تصدیق پلان اغیزه کوي.
یو مدغم ډیجیټل زاویه تورک رنچ کولی شي تورک او زاویه معلومات په یو عملیاتي ترتیب کې یوځای کړي کله چې محصول په ځانګړي ډول د دې هدف لپاره ډیزاین شوی وي. یو دودیز میخانیکي رنچ چې د بهرني زاویه ګیج سره جوړه شوې کولی شي مختلف کاري فلو ترلاسه کړي: یوه وسیله تورک کنټرولوي او بله وسیله زاویه گردش کنټرولوي. هیڅ ترتیب باید په نړیواله کچه غوره نه وي. انتخاب د مجلس طرزالعمل، د کار سټیشن ترتیب، آپریټر ترتیب او د منلو اړتیاو پورې اړه لري.
د 1/2 انچ ډرایو واقعیا پیرودونکي ته څه وایی؟
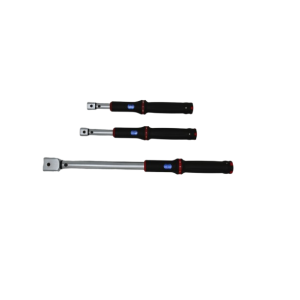
د "1/2 انچ" برخه a د زاویه سره 1/2 انچ ډیجیټل تورک رنچ لټون عموما د ډرایو یا ښکته ساکټ انٹرفیس ته اشاره کوي. دا یو مهم مطابقت پیرامیټر دی، مګر دا د بشپړ فعالیت مشخصات ندي.
د ډرایو اندازه باید د ساکټ، فاسټنر، هدف تورک او د لاسرسي ځای سره یوځای په پام کې ونیول شي. که چیرې د تبادلې وړ سر رینچ په پام کې ونیول شي، پیرودونکی باید دا هم تایید کړي چې څنګه د سر داخل کول د وروستي ساکټ یا فاسټینر انٹرفیس سره نښلوي. د یوبا اوسنی د تورک رنچ سلسله دواړه میخانیکي او ډیجیټل محصولات شامل دي، نو د انٹرفیس پریکړه باید د ماډل په کچه ترسره شي نه دا چې یوازې د کلیدي کلمې څخه فرض شي.
د د XS لړۍ د تبادلې وړ سر کړکۍ سټایل د تورک رنچ کلیک وکړئد مثال په توګه، د میخانیکي تبادلې وړ سر کلک رنچ په توګه مستند شوی. د دې خپاره شوي معلومات پیرودونکي ته د تورک وسیلې حواله ورکوي، مګر دا د مربوط زاویه اندازه نه کوي. د تورک-پلس-زاویه پروسې لپاره، دا حد مهم دی: د XS لړۍ ممکن د تورک مرحله په ګوته کړي، پداسې حال کې چې د زاویه کنټرول طریقه باید په جلا توګه تعریف شي.
د تورک سلسله د اصلي کاري کړکۍ سره مل کړئ
د لوړ اعظمي تورک ارزښت په اوتومات ډول رنچ غوره فټ نه کوي. ګټوره پوښتنه دا ده چې ایا په پروژه کې نورمال جوڑونه په آرامۍ سره د وسیلې ټاکل شوي کاري حد کې ناست دي.
د غوره کولو دمخه د a د زاویه سره ډیجیټل تورک رنچ یا یو جلا تورک-او-زاویه ترتیب، پیرودونکی باید لږ تر لږه، نورمال او اعظمي تورک اړتیاوې د هدفونو په اوږدو کې راټول کړي. دا ګډ لیست د سرچینې ټیم ته اجازه ورکوي چې قضاوت وکړي چې ایا یو رنچ غوښتنلیک پوښي یا ایا ډیری سلسلې ته اړتیا ده.
د پریکړې سلسله مستقیمه ده:
- د ګډ تورک اړتیا اړین عملیاتي کړکۍ ټاکي.
- عملیاتي کړکۍ ټاکي چې کوم رنچ رینج اړوند دی.
- د رنچ سلسله د ماډل انتخاب او د تصدیق / کیلیبریشن شواهد اغیزه کوي چې باید بیاکتنه وشي.
- که چیرې د زاویې مرحله یوازې په ځینو برخو کې تطبیق شي، د زاویه وړ کاري جریان ممکن په هر سټیشن کې کارولو ته اړتیا ونلري.
دا یوازې د ترټولو لوی خپاره شوي تورک شمیرې څخه غوره کولو څخه ډیر ګټور دی.
د زاویه اندازه کول یو مشخص عملیاتي ترتیب ته اړتیا لري
د تورک-پلس-زاویه دنده باید د وسیلې امر کولو دمخه د آپریټر ترتیب مشخص کړي. په یوه عادي ترتیب کې کیدای شي د فستینر سیټ کول، ټاکل شوي تورک ته ټینګول، د زاویه حالت بیا تنظیم کول یا داخلول، بیا د ټاکل شوې زاویې له لارې ګرځیدل شامل وي. دقیقه پروسه په غوښتنلیک پورې اړه لري، مګر د تدارکاتو ټیم باید پوه شي چې وسیله باید د کوم ګامونو ملاتړ وکړي.
د یو لپاره د زاویه سره بریښنایی تورک رنچ، پیرودونکی باید تصدیق کړي چې چلونکی څنګه پوهیږي چې د تورک لومړني هدف ته رسیدلي ، د زاویې اندازه کول څنګه پیل کیږي ، او څنګه بشپړیدل ښودل شوي. بصری، د اوریدلو یا وایبریشن فیډبیک ممکن مرسته وکړي، مګر دا دندې یوازې هغه وخت ارزښت لري چې دوی د ریښتینې کاري سټیشن سره سمون ولري.
چیرته چې زاویه په جلا توګه اندازه کیږي، پیرودونکي باید دا تعریف کړي چې ګیج څنګه حواله کیږي او څنګه چلونکی د پیل شوي موقعیت له لاسه ورکولو څخه مخنیوی کوي. مهمه خبره دا نه ده چې ایا د زاویې میتود ډیجیټل دی یا میخانیک؛ دا ده چې آیا دا طریقه د پروژې په طرزالعمل کې په دوامداره توګه اجرا کیدی شي.
د تورک دقت او زاویه تایید ورته شواهد ندي
د تورک فعالیت او زاویه اندازه کول باید د یوې ګډې ادعا په توګه ونه ګڼل شي. یوه وسیله کولی شي د مستند تورک - دقت بیان ولري پرته لدې چې دا بیان د زاویه فعالیت فعالیت ثابت کړي. په ورته ډول، د زاویه وړ وسیله شواهدو ته اړتیا لري چې د زاویه فعالیت د مطلوب غوښتنلیک لپاره اړین کار کوي.
دا د عرضه کونکي پرتله کولو پرمهال مهم دی. پیرودونکي باید پوښتنه وکړي چې کوم سند د تورک مشخصاتو ملاتړ کوي ، کوم عملیاتي رینج یا سمت بیان شوی درستیت پلي کیږي ، او ایا د زاویې فعالیت خپل د تایید میتود لري. د پروژې مشخصات ممکن د کیلیبریشن سند، د تفتیش ریکارډ، یا د نمونې تصدیق مرحلې ته اړتیا ولري؛ دقیق اړتیا په RFQ کې ده.
د یوبا ډیجیټل محصولات د بیان شوي ± 2٪ دقت پلس بزر او LED فیډبیک سره ماډلونه شامل دي. دا خپاره شوي ب featuresې کولی شي د ډیجیټل تورک - رنچ ارزونې ملاتړ وکړي ، مګر دوی باید د زاویه فعالیت ادعا ته ونه غځول شي پرته لدې چې د ځانګړي محصول ریکارډ د زاویه اندازه کول تایید کړي.
کله چې یو مدغم ډیجیټل زاویه فعالیت د مشخص کولو ارزښت لري
یو مدغم ډیجیټل زاویه فعالیت کولی شي ګټور وي کله چې ورته آپریټر په مکرر ډول د تورک-پلس-زاویه ترتیب ترسره کوي او د وسیلې بدلونونه کمول ارزښت لري. دا ممکن د کار جریان هم ساده کړي چیرې چې آپریټر په یوه وسیله کې د تورک او زاویې معلوماتو شتون څخه ګټه پورته کوي.
په هرصورت ، دا پدې معنی ندي چې هر 1/2 انچ غوښتنلیک د مدغم زاویه وسیلې ته اړتیا لري. که پروژه یوازې د تورک مشخصات کاروي، د زاویې وړتیا اضافه کول پخپله ارزښت نه رامینځته کوي. که چیرې یوازې یو لږ شمیر جوړې د زاویه کنټرول ته اړتیا ولري، د جلا تصویب شوي زاویه طریقه کیدای شي د پروسې سره سمون ولري.
له همدې امله مشخصات باید د ځانګړتیاو لیست پرځای د ټینګولو میتود سره پیل شي. دا RFQ په هغه کار تمرکز کوي چې باید ترسره شي.
د ټینګولو پروسیجر شاوخوا RFQ جوړ کړئ
| د RFQ داخلول | ولې دا مهمه ده |
|---|---|
| فاسټنر / ګډ لیست | ښیې چې کوم بندونه یوازې تورک ته اړتیا لري او کوم چې د تورک جمع زاویه ته اړتیا لري. |
| لږترلږه، نورمال او اعظمي تورک | یوازې د سرلیک رینج باندې تکیه کولو پرځای اصلي کاري کړکۍ تعریفوي. |
| د زاویه اړتیا | تاییدوي چې ایا د زاویې اندازه کول لازمي دي او کوم بندونه ورته اړتیا لري. |
| ډرایو او ساکټ انٹرفیس | د موجوده ګړندی کولو سیسټم سره مطابقت ټاکي. |
| د سر / لاسرسي اړتیا | کنټرولوي چې آیا رنچ کولی شي په فزیکي توګه ګډ ته ورسیږي. |
| د فیډبیک طریقه | دا تعریفوي چې ایا بصری، د اوریدلو یا وایبریشن خبرتیاوې د چلونکي لپاره ګټورې دي. |
| کیلیبریشن / تصدیق سند | روښانه کوي چې کوم شواهد باید د وسیلې سره وسپارل شي. |
| نمونه محاکمه | پیرودونکي ته اجازه ورکوي چې د بیچ تصویب دمخه د بشپړ تورک او زاویې کاري فلو تصدیق کړي. |
د پیرودونکو لپاره ارزونه a 1 2 زاویه تورک رنچ, غوره RFQ هغه نه دی چې د ځانګړتیاوو ترټولو اوږد لیست لري. دا هغه دی چې د سخت کولو کړنلاره روښانه کوي. یوځل چې ګډ لیست ، د تورک کړکۍ ، زاویې مرحله ، ډرایو / انٹرفیس او د شواهدو اړتیاوې تعریف شي ، عرضه کونکي کولی شي د یو ترتیب سره ځواب ووایی چې په ورته تخنیکي اساس پرتله کیدی شي. پیرودونکي کولی شي د یوبا څخه کار واخلي د ډیجیټل نندارې تورک رنچ کټګورۍ د یوې محصول موندنې لارې په توګه او د غوښتنلیک توضیحات د دې له لارې وسپاري د پروژې پلټنه پاڼه د ماډل کچې تایید لپاره.
مخکینی خبرونه
د ډیجیټل انچ - پونډ تورک رنچ یونټ تېروتنې: W...بل خبر
د مسلکي 1/2 انچ ډیجیټل پرتله کولو څرنګوالی ...د فیچر محصول
-
 د XS لړۍ د تبادلې وړ سر کړکۍ سټایل کلیک ...
د ټینګټو بریښنایی ټیکنالوژۍ توکي نمبر ...
-
 د XS لړۍ کړکۍ سټایل د تورک رنچ کلیک وکړئ
د ټینګټو بریښنایی ټیکنالوژۍ توکي نمبر ...
-
 د SL لړۍ د تبادلې وړ سر کړکۍ سټایل کلیک ...
د TENGTUO بریښنایی ټیکنالوژۍ توکي نمبر ...

