
+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Bir arama 1 2 açılı tork anahtarı genellikle tek bir tork hedefinden fazlasını içeren bir sıkma prosedürüne işaret eder. Birçok kontrollü sabitleme işinde, ilk adım torkla bir ön yük oluşturur ve ikinci adım belirli bir açısal dönüş ekler. Bu, araç seçimi sorusunu değiştirir. Açı ölçümü mevcut değilse veya ayrı bir cihaz tarafından gerçekleştiriliyorsa, gerekli torku uygulayabilen bir anahtar tüm proses için yine de uygun olmayabilir. Endüstriyel alıcılar için doğru başlangıç noktası bu nedenle sabitleme prosedürüdür: gerekli tork aralığı, açı adımı, sürücü/arabirim, erişim koşulları, doğrulama yöntemi ve alete eşlik etmesi gereken kanıtlar.
Yalnızca Tork Sıkma ve Tork + Açı Farklı Kontrol Yöntemleridir
Yalnızca torkla sıkma, gerekli tork hedefine ulaşıldığında sona erer. Tork artı açılı sıkıştırma, ilk tork aşamasından sonra başka bir kontrollü hareket ekler. Bu nedenle alet veya proses iki farklı miktarı birbirinden ayırmalıdır: bağlantı elemanına uygulanan tork ve tork eşiğine ulaşıldıktan sonraki açısal dönüş.
Bu ayrım önemlidir çünkü iki aşama birbirinin yerine geçemez. Geleneksel tıklamalı anahtar net bir tork olayı sağlayabilir, ancak bu olay aşağıdaki açısal dönüşü otomatik olarak ölçmez. bir 1/2 açılı tork anahtarı bu nedenle gereklilik bir süreç ifadesine dönüştürülmelidir: önce hangi tork uygulanır, hangi açı takip eder ve bu açı nasıl ölçülecektir.
Tedarik ekipleri için bu süreç tanımı, yaygın bir uyumsuzluğu önler. Bir tedarikçi, mekanik olarak uygun 1/2 inçlik bir tork anahtarı sunabilir, ancak alıcı daha sonra gerçek montaj spesifikasyonunun ayrı bir açı göstergesi veya entegre bir dijital açı fonksiyonu gerektirdiğini keşfedebilir.
Açı Aşaması Takım Seçimini Neden Değiştirir?
Bir açı kademesi eklendiğinde, alıcının açının aynı aletle mi yoksa onaylanmış ayrı bir yöntemle mi ölçüleceğine karar vermesi gerekir. Bu karar, araç mimarisini, operatörün iş akışını ve doğrulama planını etkiler.
Entegre dijital açılı tork anahtarı Ürün bu amaç için özel olarak tasarlandığında tork ve açısal bilgileri tek bir çalışma sırasında birleştirebilir. Harici bir açı göstergesiyle eşleştirilmiş geleneksel bir mekanik anahtar, farklı bir iş akışı elde edebilir: bir alet torku kontrol ederken diğer cihaz açısal dönüşü kontrol eder. Her iki düzenlemenin de evrensel olarak daha iyi olduğu varsayılmamalıdır. Seçim montaj prosedürüne, iş istasyonu düzenine, operatör sırasına ve kabul gereksinimlerine bağlıdır.
1/2 İnçlik Bir Sürücü Aslında Alıcıya Ne Anlatır?
Bir parçanın “1/2-inç” kısmı Açılı 1/2 inç dijital tork anahtarı arama normalde sürücü veya aşağı akış soket arayüzünü ifade eder. Bu önemli bir uyumluluk parametresidir ancak tam bir performans özelliği değildir.
Sürücü boyutu soket, bağlantı elemanı, hedef tork ve erişim alanıyla birlikte dikkate alınmalıdır. Değiştirilebilir kafalı bir anahtar düşünülüyorsa, alıcı ayrıca geçme başlığının son sokete veya bağlantı elemanı arayüzüne nasıl bağlandığını da doğrulamalıdır. Youba’nın şu anki durumu tork anahtarı aralığı hem mekanik hem de dijital ürünleri içerdiğinden arayüz kararı yalnızca anahtar kelimeye göre değil, model düzeyinde verilmelidir.
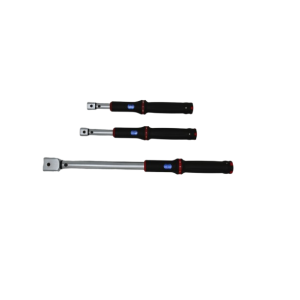
XS Serisi Değiştirilebilir Başlıklı Pencere Stili Tıklamalı Tork Anahtarıörneğin mekanik değiştirilebilir kafalı tıklamalı anahtar olarak belgelenmiştir. Yayınlanan bilgiler alıcıya bir tork aleti referansı verir, ancak entegre açı ölçümü oluşturmaz. Tork artı açı prosesi için bu sınır önemlidir: XS Serisi tork aşamasını ele alabilir, ancak açı kontrol yönteminin ayrı olarak tanımlanması gerekir.
Tork Aralığını Gerçek Çalışma Penceresiyle Eşleştirin
Maksimum tork değerinin yüksek olması, anahtarın otomatik olarak daha iyi oturmasını sağlamaz. Yararlı soru, projedeki normal bağlantıların aletin amaçlanan çalışma aralığına rahatça oturup oturmadığıdır.
Bir seçim yapmadan önce açılı dijital tork anahtarı veya ayrı bir tork ve açı kurulumu, alıcının hedef eklemler boyunca minimum, normal ve maksimum tork gereksinimlerini toplaması gerekir. Bu ortak liste, kaynak bulma ekibinin uygulamayı tek bir anahtarın kapsayıp kapsamadığına veya birden fazla aralığın gerekli olup olmadığına karar vermesine olanak tanır.
Karar zinciri basittir:
- Ortak tork gereksinimi gerekli çalışma penceresini tanımlar.
- İşletim penceresi hangi anahtar aralığının uygun olduğunu belirler.
- Anahtar aralığı, model seçimini ve gözden geçirilmesi gereken doğrulama/kalibrasyon kanıtlarını etkiler.
- Açı aşaması yalnızca bazı eklemler için geçerliyse açı yetenekli iş akışının her istasyonda kullanılması gerekmeyebilir.
Bu, yalnızca yayınlanmış en büyük tork numarasından seçim yapmaktan daha kullanışlıdır.
Açı Ölçümü Tanımlanmış Bir Çalışma Sırasına İhtiyaç Duyar
Tork artı açı işi, takım sipariş edilmeden önce operatör sırasını belirtmelidir. Tipik bir sıra, bağlantı elemanının yerleştirilmesini, önceden belirlenmiş bir torka kadar sıkılmasını, sıfırlamayı veya açı moduna girmeyi ve ardından belirtilen açı boyunca döndürmeyi içerebilir. Kesin süreç uygulamaya bağlıdır ancak satın alma ekibi aracın hangi adımları desteklemesi gerektiğini bilmelidir.
bir için açılı elektronik tork anahtarıalıcı, operatörün başlangıç tork hedefine ulaşıldığını nasıl bildiğini, açı ölçümünün nasıl başladığını ve tamamlanmanın nasıl gösterildiğini doğrulamalıdır. Görsel, işitsel veya titreşimli geri bildirim yardımcı olabilir, ancak bu işlevler yalnızca gerçek iş istasyonuna uydukları takdirde değerlidir.
Açının ayrı olarak ölçüldüğü durumlarda alıcı, mastarın nasıl referans alınacağını ve operatörün başlangıç pozisyonunu kaybetmekten nasıl kaçınacağını tanımlamalıdır. Önemli olan açı yönteminin dijital mi yoksa mekanik mi olduğu değil; yöntemin proje prosedürü içerisinde tutarlı bir şekilde uygulanıp uygulanamayacağıdır.
Tork Doğruluğu ve Açı Doğrulaması Aynı Kanıt Değildir
Tork performansı ve açı ölçümü, birleşik bir iddia olarak ele alınmamalıdır. Bir aletin, bir açı fonksiyonunun performansını kanıtlayan bir ifade olmaksızın, belgelenmiş bir tork-doğruluk beyanı olabilir. Benzer şekilde, açı yetenekli bir aletin, açı fonksiyonunun amaçlanan uygulama için gerektiği gibi çalıştığına dair kanıta ihtiyacı vardır.
Tedarikçi karşılaştırması sırasında bu önemlidir. Alıcı, hangi belgenin tork spesifikasyonunu desteklediğini, belirtilen doğruluğun hangi çalışma aralığı veya yönüne uygulandığını ve açı işlevselliğinin kendi doğrulama yönteminin olup olmadığını sormalıdır. Proje spesifikasyonu bir kalibrasyon sertifikası, bir inceleme kaydı veya bir numune doğrulama adımı gerektirebilir; tam gereksinim RFQ'ya aittir.
Youba'nın dijital ürünleri, belirtilen ±%2 doğruluk artı sesli uyarı ve LED geri bildirimine sahip modelleri içerir. Yayınlanan bu özellikler, dijital bir tork anahtarı değerlendirmesini destekleyebilir ancak spesifik ürün kaydı açı ölçümünü onaylamadığı sürece açı performansı iddiasına genişletilmemelidir.
Entegre Dijital Açı Fonksiyonu Belirtmeye Değer Olduğunda
Aynı operatörün tork artı açı dizisini tekrar tekrar uyguladığı ve takım değişikliklerini azaltmanın değerli olduğu durumlarda, entegre bir dijital açı işlevi faydalı olabilir. Operatörün tork ve açı bilgilerinin tek bir cihazda bulunmasından faydalanması durumunda iş akışını da basitleştirebilir.
Ancak bu, her 1/2 inçlik uygulamanın entegre bir açı aletine ihtiyaç duyduğu anlamına gelmez. Projede yalnızca tork spesifikasyonları kullanılıyorsa, açı özelliğinin eklenmesi tek başına değer yaratmaz. Yalnızca az sayıda bağlantı noktası açı kontrolü gerektiriyorsa, ayrı bir onaylı açı yöntemi prosese daha iyi uyum sağlayabilir.
Bu nedenle spesifikasyon, özellik listesi yerine sıkma yöntemiyle başlamalıdır. Bu, RFQ'nun gerçekleştirilmesi gereken işe odaklanmasını sağlar.
Sıkıştırma Prosedürüne İlişkin Teklif Talebini Oluşturun
| RFQ Girişi | Neden Önemlidir? |
|---|---|
| Bağlantı elemanı/bağlantı listesi | Hangi bağlantıların yalnızca tork gerektirdiğini ve hangilerinin tork artı açı gerektirdiğini gösterir. |
| Minimum, normal ve maksimum tork | Yalnızca başlık aralığına güvenmek yerine gerçek çalışma aralığını tanımlar. |
| Açı gereksinimi | Açı ölçümünün zorunlu olup olmadığını ve hangi bağlantı noktalarının buna ihtiyaç duyduğunu doğrulayın. |
| Sürücü ve soket arayüzü | Mevcut bağlantı sistemiyle uyumluluğu belirler. |
| Başlık/erişim gereksinimi | Anahtarın bağlantıya fiziksel olarak ulaşıp ulaşamayacağını kontrol eder. |
| Geri bildirim yöntemi | Görsel, sesli veya titreşimli uyarıların operatöre yararlı olup olmadığını tanımlar. |
| Kalibrasyon/doğrulama belgesi | Araçla birlikte hangi kanıtların sunulması gerektiğini açıklığa kavuşturur. |
| Örnek deneme | Alıcının, parti onayından önce tork ve açı iş akışının tamamını doğrulamasını sağlar. |
Değerlendiren alıcılar için 1 2 açılı tork anahtarı, en iyi RFQ, en uzun özellik listesine sahip olan değildir. Sıkma prosedürünü açıkça ortaya koyan budur. Ortak liste, tork penceresi, açı adımı, sürücü/arabirim ve kanıt gereksinimleri tanımlandıktan sonra tedarikçiler aynı teknik temelde karşılaştırılabilecek bir konfigürasyonla yanıt verebilir. Alıcılar Youba'yı kullanabilir dijital ekran tork anahtarı kategorisi tek bir ürün keşif yolu olarak kullanın ve başvuru ayrıntılarını şu adresten gönderin: proje sorgulama sayfası model düzeyinde onay için.
Önceki Haberler
Dijital İnç-Pound Tork Anahtarı Ünitesi Hataları: W...Sonraki Haberler
Profesyonel 1/2 İnç Dijital ile Nasıl Karşılaştırılır?Özellik Ürünü
-
 XS Serisi Değiştirilebilir Kafa Pencere Stili Klima...
TENGTUO ELEKTRONİK TEKNOLOJİSİ ÜRÜN NO...
-
 XS Serisi Pencere Stili Tıklamalı Tork Anahtarı
TENGTUO ELEKTRONİK TEKNOLOJİSİ ÜRÜN NO...
-
 SL Serisi Değiştirilebilir Kafalı Pencere Stili Klima...
TENGTUO ELEKTRONİK TEKNOLOJİSİ ÜRÜN NO...

