
+86 18116360585
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


การค้นหาก ประแจทอร์ค 1 2 มุม มักจะชี้ไปที่ขั้นตอนการขันให้แน่นที่เกี่ยวข้องกับเป้าหมายแรงบิดมากกว่าหนึ่งเป้าหมาย ในงานยึดที่มีการควบคุมหลายงาน ขั้นตอนแรกจะสร้างพรีโหลดด้วยแรงบิด และขั้นตอนที่สองจะเพิ่มการหมุนเชิงมุมที่ระบุ นั่นเปลี่ยนคำถามในการเลือกเครื่องมือ ประแจที่สามารถใช้แรงบิดที่ต้องการได้อาจยังไม่เหมาะสมสำหรับกระบวนการทั้งหมด หากไม่มีการวัดมุมหรือได้รับการจัดการโดยอุปกรณ์แยกต่างหาก สำหรับผู้ซื้อในอุตสาหกรรม จุดเริ่มต้นที่ถูกต้องคือขั้นตอนการยึด: ช่วงแรงบิดที่ต้องการ ขั้นมุม ตัวขับเคลื่อน/อินเทอร์เฟซ สภาพการเข้าถึง วิธีการตรวจสอบ และหลักฐานที่ต้องมาพร้อมกับเครื่องมือ
การขันให้แน่นด้วยแรงบิดเพียงอย่างเดียวและแรงบิด + มุมเป็นวิธีการควบคุมที่แตกต่างกัน
การขันแน่นด้วยแรงบิดอย่างเดียวจะสิ้นสุดเมื่อถึงเป้าหมายแรงบิดที่ต้องการ การขันให้แน่นด้วยแรงบิดบวกมุมจะเพิ่มการเคลื่อนไหวที่ควบคุมได้อีกครั้งหลังจากระยะแรงบิดเริ่มต้น เครื่องมือหรือกระบวนการจึงต้องแยกแยะความแตกต่างระหว่างปริมาณสองปริมาณที่แตกต่างกัน ได้แก่ แรงบิดที่จ่ายให้กับตัวยึดและการหมุนเชิงมุมหลังจากถึงขีดจำกัดแรงบิดแล้ว
ความแตกต่างนี้มีความสำคัญเนื่องจากทั้งสองขั้นตอนไม่สามารถใช้แทนกันได้ ประแจคลิกแบบธรรมดาอาจมีเหตุการณ์แรงบิดที่ชัดเจน แต่เหตุการณ์นั้นไม่ได้วัดการหมุนเชิงมุมต่อไปนี้โดยอัตโนมัติ ก ประแจทอร์ค 1/2 แบบมีมุม ความต้องการจึงควรแปลเป็นคำสั่งกระบวนการ: แรงบิดใดถูกใช้ก่อน มุมใดที่ตามหลัง และมุมนั้นจะถูกวัดอย่างไร
สำหรับทีมจัดซื้อ ข้อกำหนดของกระบวนการจะป้องกันความไม่ตรงกันทั่วไป ซัพพลายเออร์สามารถเสนอประแจทอร์คขนาด 1/2 นิ้วที่เหมาะกับกลไก แต่ผู้ซื้ออาจค้นพบในภายหลังว่าข้อกำหนดการประกอบจริงนั้นจำเป็นต้องมีเกจวัดมุมแยกต่างหากหรือฟังก์ชันมุมดิจิทัลในตัวด้วย
เหตุใด Angle Stage จึงเปลี่ยนการเลือกเครื่องมือ
เมื่อเพิ่มระยะมุมแล้ว ผู้ซื้อจะต้องตัดสินใจว่าจะวัดมุมด้วยเครื่องมือเดียวกันหรือโดยวิธีการที่ได้รับอนุมัติแยกต่างหาก การตัดสินใจดังกล่าวส่งผลต่อสถาปัตยกรรมเครื่องมือ ขั้นตอนการทำงานของผู้ปฏิบัติงาน และแผนการตรวจสอบ
แบบบูรณาการ ประแจทอร์คมุมดิจิตอล สามารถรวมข้อมูลแรงบิดและเชิงมุมไว้ในลำดับการทำงานเดียวเมื่อผลิตภัณฑ์ได้รับการออกแบบมาโดยเฉพาะเพื่อจุดประสงค์นั้น ประแจกลแบบธรรมดาที่จับคู่กับเกจวัดมุมภายนอกสามารถบรรลุขั้นตอนการทำงานที่แตกต่างกันได้ เครื่องมือหนึ่งควบคุมแรงบิด และอุปกรณ์อีกชิ้นควบคุมการหมุนเชิงมุม ไม่ควรถือว่าการจัดการใด ๆ ดีขึ้นในระดับสากล ตัวเลือกขึ้นอยู่กับขั้นตอนการประกอบ โครงร่างสถานีงาน ลำดับผู้ปฏิบัติงาน และข้อกำหนดในการยอมรับ
ไดรฟ์ขนาด 1/2 นิ้วบอกอะไรผู้ซื้อจริง ๆ ?
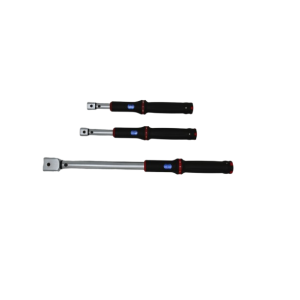
ส่วน “1/2-นิ้ว” ของ a ประแจทอร์คดิจิตอลขนาด 1/2 นิ้วพร้อมมุม โดยปกติการค้นหาจะหมายถึงไดรฟ์หรืออินเทอร์เฟซซ็อกเก็ตดาวน์สตรีม เป็นพารามิเตอร์ความเข้ากันได้ที่สำคัญ แต่ไม่ใช่ข้อกำหนดด้านประสิทธิภาพที่สมบูรณ์
ต้องพิจารณาขนาดชุดขับร่วมกับช่องเสียบ ตัวยึด แรงบิดเป้าหมาย และพื้นที่ทางเข้า หากกำลังพิจารณาประแจหัวแบบเปลี่ยนได้ ผู้ซื้อควรตรวจสอบด้วยว่าหัวเม็ดมีดเชื่อมต่อกับช่องเสียบสุดท้ายหรือส่วนต่อประสานของตัวยึดอย่างไร ปัจจุบันของ Youba ช่วงประแจแรงบิด รวมทั้งผลิตภัณฑ์ทางกลและผลิตภัณฑ์ดิจิทัล ดังนั้นการตัดสินใจเกี่ยวกับอินเทอร์เฟซควรดำเนินการในระดับโมเดล แทนที่จะสันนิษฐานจากคำหลักเพียงอย่างเดียว
ที่ ประแจปอนด์แบบคลิกเปลี่ยนหัวหน้าต่างซีรีส์ XSตัวอย่างเช่น ได้รับการบันทึกไว้ว่าเป็นประแจคลิกแบบเปลี่ยนหัวแบบกลไก ข้อมูลที่เผยแพร่ช่วยให้ผู้ซื้อมีข้อมูลอ้างอิงเกี่ยวกับเครื่องมือทอร์ค แต่ไม่ได้สร้างการวัดมุมแบบรวม สำหรับกระบวนการแรงบิดบวกมุม ขอบเขตนั้นเป็นสิ่งสำคัญ: ซีรีส์ XS อาจจัดการกับระดับแรงบิด ในขณะที่ต้องกำหนดวิธีการควบคุมมุมแยกต่างหาก
จับคู่ช่วงแรงบิดกับหน้าต่างการทำงานจริง
ค่าแรงบิดสูงสุดที่สูงไม่ได้ทำให้ประแจสวมได้พอดีขึ้นโดยอัตโนมัติ คำถามที่เป็นประโยชน์คือข้อต่อปกติในโครงการนั่งสบายภายในระยะการทำงานของเครื่องมือที่ต้องการหรือไม่
ก่อนที่จะเลือกก ประแจทอร์คดิจิตอลแบบมีมุม หรือการตั้งค่าแรงบิดและมุมแยกต่างหาก ผู้ซื้อควรรวบรวมความต้องการแรงบิดขั้นต่ำ ปกติ และสูงสุดทั่วทั้งข้อต่อเป้าหมาย รายการร่วมดังกล่าวช่วยให้ทีมจัดหาสามารถตัดสินได้ว่าประแจตัวเดียวครอบคลุมการใช้งานหรือไม่ หรือจำเป็นต้องใช้หลายช่วงหรือไม่
ห่วงโซ่การตัดสินใจมีความตรงไปตรงมา:
- ข้อกำหนดแรงบิดร่วมจะกำหนดหน้าต่างการทำงานที่ต้องการ
- ระยะเวลาการทำงานจะกำหนดช่วงประแจที่เกี่ยวข้อง
- ช่วงประแจส่งผลต่อการเลือกรุ่นและหลักฐานการตรวจสอบ/สอบเทียบที่ควรได้รับการตรวจสอบ
- หากระยะมุมใช้กับข้อต่อบางจุดเท่านั้น ขั้นตอนการทำงานที่มีความสามารถด้านมุมอาจไม่จำเป็นต้องใช้ในทุกสถานี
สิ่งนี้มีประโยชน์มากกว่าการเลือกจากหมายเลขแรงบิดที่ใหญ่ที่สุดที่ประกาศไว้เพียงอย่างเดียว
การวัดมุมจำเป็นต้องมีลำดับการทำงานที่กำหนดไว้
งานแรงบิดบวกมุมควรระบุลำดับผู้ปฏิบัติงานก่อนที่จะสั่งซื้อเครื่องมือ ลำดับทั่วไปอาจเกี่ยวข้องกับการใส่ตัวยึด ขันให้แน่นตามแรงบิดที่กำหนด การรีเซ็ตหรือโหมดมุมเข้า จากนั้นหมุนตามมุมที่ระบุ กระบวนการที่แน่นอนขึ้นอยู่กับแอปพลิเคชัน แต่ทีมจัดซื้อควรทราบว่าเครื่องมือต้องสนับสนุนขั้นตอนใด
สำหรับ ประแจทอร์คอิเล็กทรอนิกส์แบบมีมุมผู้ซื้อควรตรวจสอบว่าผู้ปฏิบัติงานทราบได้อย่างไรว่าถึงเป้าหมายแรงบิดเริ่มต้นแล้ว การวัดมุมเริ่มต้นอย่างไร และระบุความสมบูรณ์ได้อย่างไร การตอบสนองด้วยภาพ เสียง หรือการสั่นสะเทือนอาจช่วยได้ แต่ฟังก์ชันเหล่านี้จะมีประโยชน์ก็ต่อเมื่อเหมาะสมกับเวิร์กสเตชันจริงเท่านั้น
ในกรณีที่วัดมุมแยกกัน ผู้ซื้อควรกำหนดวิธีอ้างอิงเกจ และวิธีที่ผู้ปฏิบัติงานหลีกเลี่ยงการสูญเสียตำแหน่งเริ่มต้น จุดสำคัญไม่ใช่ว่าวิธีมุมเป็นแบบดิจิทัลหรือแบบกลไก อยู่ที่ว่าวิธีการนี้สามารถดำเนินการได้อย่างสม่ำเสมอภายในขั้นตอนของโครงการหรือไม่
ความแม่นยำของแรงบิดและการตรวจสอบมุมไม่ใช่หลักฐานเดียวกัน
สมรรถนะของแรงบิดและการวัดมุมไม่ควรถือเป็นข้อกล่าวอ้างรวมกัน เครื่องมือสามารถมีเอกสารระบุค่าความแม่นยำของแรงบิดได้โดยไม่ต้องระบุข้อความดังกล่าวเพื่อพิสูจน์ประสิทธิภาพของฟังก์ชันมุม ในทำนองเดียวกัน เครื่องมือที่ทำมุมได้จำเป็นต้องมีหลักฐานว่าฟังก์ชันมุมทำงานตามที่จำเป็นสำหรับการใช้งานที่ต้องการ
เรื่องนี้สำคัญในระหว่างการเปรียบเทียบซัพพลายเออร์ ผู้ซื้อควรสอบถามว่าเอกสารใดรองรับข้อกำหนดแรงบิด ช่วงการทำงานหรือทิศทางใดที่ความแม่นยำที่ระบุไว้มีผล และการทำงานของมุมมีวิธีการตรวจสอบของตัวเองหรือไม่ ข้อกำหนดของโครงการอาจต้องมีใบรับรองการสอบเทียบ บันทึกการตรวจสอบ หรือขั้นตอนการตรวจสอบตัวอย่าง ข้อกำหนดที่แน่นอนอยู่ใน RFQ
ผลิตภัณฑ์ดิจิทัลของ Youba ประกอบด้วยรุ่นที่มีความแม่นยำ ±2% ที่ระบุไว้ พร้อมเสียงกริ่งและสัญญาณตอบรับแบบ LED คุณลักษณะที่เผยแพร่เหล่านี้สามารถรองรับการประเมินประแจทอร์คแบบดิจิทัลได้ แต่ไม่ควรขยายไปสู่การกล่าวอ้างประสิทธิภาพเชิงมุม เว้นแต่บันทึกผลิตภัณฑ์เฉพาะจะยืนยันการวัดมุม
เมื่อควรระบุฟังก์ชันมุมดิจิตอลแบบรวม
ฟังก์ชันมุมดิจิทัลแบบรวมจะมีประโยชน์เมื่อผู้ปฏิบัติงานคนเดิมทำลำดับแรงบิดบวกมุมซ้ำๆ และการลดการเปลี่ยนแปลงเครื่องมือเป็นสิ่งที่มีประโยชน์ นอกจากนี้ยังอาจลดความซับซ้อนของขั้นตอนการทำงานโดยที่ผู้ปฏิบัติงานได้รับประโยชน์จากการมีข้อมูลแรงบิดและมุมบนอุปกรณ์เครื่องเดียว
อย่างไรก็ตาม นั่นไม่ได้หมายความว่าการใช้งานขนาด 1/2 นิ้วทุกอันจะต้องมีเครื่องมือวัดมุมในตัว หากโครงการใช้ข้อกำหนดเฉพาะแรงบิด การเพิ่มความสามารถด้านมุมไม่ได้สร้างมูลค่าด้วยตัวมันเอง หากมีข้อต่อจำนวนเล็กน้อยที่ต้องการการควบคุมมุม วิธีมุมที่ได้รับอนุมัติแยกต่างหากอาจเหมาะกับกระบวนการมากกว่า
ข้อมูลจำเพาะควรเริ่มต้นด้วยวิธีการทำให้แน่นมากกว่ารายการคุณลักษณะ นั่นทำให้ RFQ มุ่งเน้นไปที่งานที่ต้องดำเนินการ
สร้าง RFQ รอบขั้นตอนการขันให้แน่น
| อินพุต RFQ | ทำไมมันถึงสำคัญ |
|---|---|
| รายการตัวยึด/ข้อต่อ | แสดงให้เห็นว่าข้อต่อใดต้องใช้แรงบิดเท่านั้น และข้อต่อใดต้องใช้แรงบิดบวกมุม |
| แรงบิดขั้นต่ำ ปกติ และสูงสุด | กำหนดกรอบเวลาการทำงานจริงแทนที่จะอาศัยช่วงพาดหัวเพียงอย่างเดียว |
| ความต้องการมุม | ยืนยันว่าจำเป็นต้องมีการวัดมุมหรือไม่และข้อต่อใดจำเป็นต้องใช้ |
| อินเตอร์เฟซไดรฟ์และซ็อกเก็ต | กำหนดความเข้ากันได้กับระบบยึดที่มีอยู่ |
| ข้อกำหนดด้านศีรษะ/การเข้าถึง | ควบคุมว่าประแจสามารถเข้าถึงข้อต่อทางกายภาพได้หรือไม่ |
| วิธีการตอบรับ | กำหนดว่าการแจ้งเตือนด้วยภาพ เสียง หรือการสั่นสะเทือนมีประโยชน์ต่อผู้ปฏิบัติงานหรือไม่ |
| เอกสารการสอบเทียบ/การตรวจสอบ | ชี้แจงหลักฐานที่ต้องส่งพร้อมเครื่องมือ |
| ทดลองตัวอย่าง | ช่วยให้ผู้ซื้อตรวจสอบเวิร์กโฟลว์แรงบิดและมุมที่สมบูรณ์ก่อนที่จะอนุมัติแบทช์ |
สำหรับผู้ซื้อประเมินก ประแจทอร์ค 1 2 มุมRFQ ที่ดีที่สุดไม่ใช่รายการที่มีรายการคุณลักษณะที่ยาวที่สุด เป็นสิ่งที่ทำให้ขั้นตอนการกระชับชัดเจน เมื่อกำหนดรายการร่วม หน้าต่างแรงบิด ขั้นมุม ระบบขับเคลื่อน/อินเทอร์เฟซ และหลักฐานแล้ว ซัพพลายเออร์จะสามารถตอบสนองด้วยการกำหนดค่าที่สามารถเปรียบเทียบได้บนพื้นฐานทางเทคนิคเดียวกัน ผู้ซื้อสามารถใช้ Youba's ได้ หมวดหมู่ประแจทอร์คจอแสดงผลดิจิตอล เป็นเส้นทางการค้นพบผลิตภัณฑ์หนึ่งและส่งรายละเอียดการสมัครผ่านทาง หน้าสอบถามข้อมูลโครงการ เพื่อการยืนยันระดับรุ่น
ข่าวก่อนหน้า
ข้อผิดพลาดหน่วยประแจแรงบิดปอนด์แบบดิจิตอล: W...ข่าวถัดไป
วิธีเปรียบเทียบเครื่องเสียงดิจิตอลขนาด 1/2 นิ้วแบบมืออาชีพลักษณะผลิตภัณฑ์
-
 คลิ... คลิ...
TENGTUO ELECTRONIC TECHNOLOGY หมายเลขสินค้า...
-
 ประแจปอนด์แบบคลิกสไตล์หน้าต่าง XS Series
TENGTUO ELECTRONIC TECHNOLOGY หมายเลขสินค้า...
-
 SL Series คลิ...
TENGTUO ELECTRONIC TECHNOLOGY หมายเลขสินค้า...

